「日本でつくる」を、実際の生産ラインへ。アサヒ電子様と進めた工程移管の具体化
製造工程、検査方法、TFT液晶の輸送、必要な設備。
国内量産に向け、アサヒ電子様と中国工場で確認して見えてきた前進と、残された課題。
この記事の要点
確認から、工程の引き継ぎ準備へ
実際に国内生産を担うアサヒ電子様と中国工場を訪れ、日本で行う工程や検査方法を具体的に確認しました。
日本でも品質を確認する体制へ
中国から日本へ工程を引き継ぐだけでなく、それぞれの段階で製品の状態を確認しながら次の工程へ進める検査体制づくりを進めています。
TFT液晶をどこで取り付けるかを継続検討
日本側で担う工程を広げながら、輸送や再組み立てに必要な管理をどう行うか、TFT液晶をどの状態で日本へ引き継ぐかを検討しています。
中国と日本、それぞれの生産方法を踏まえたライン設計へ
中国工場での量産方法と、アサヒ電子様のセル生産方式、それぞれの特長を踏まえながら、日本での生産ラインのあり方を検討しています。
今回決まったこと
- 輸送や組み立ての前後で状態を確認するため、中国出荷前・日本到着後・日本での組み立て後の3段階でATE検査を実施
- 組み立て直後だけでは確認しにくい初期不良を確認するため、完成後にエージングテストと安全性の検査を実施
- 中国と日本、どちらか一方の生産方法をそのまま採用せず、中国工場の量産ノウハウとアサヒ電子様のセル生産の特長を取り入れた国内ラインを目指す方針
苦戦していること
- TFT液晶をどの状態で日本へ引き継ぎ、日本側で担う工程と輸送・再組み立て時に必要な管理をどう両立するか
- 量産の効率性とセル生産の特長を、実際の作業順・人員配置・設備配置にどう落とし込むか
今回の取り組み
「見る」から「引き継ぐ」ための確認へ
前回は、CIOとイチケン様が中国工場の試作量産を確認し、日本で担う工程の方向性を整理しました。
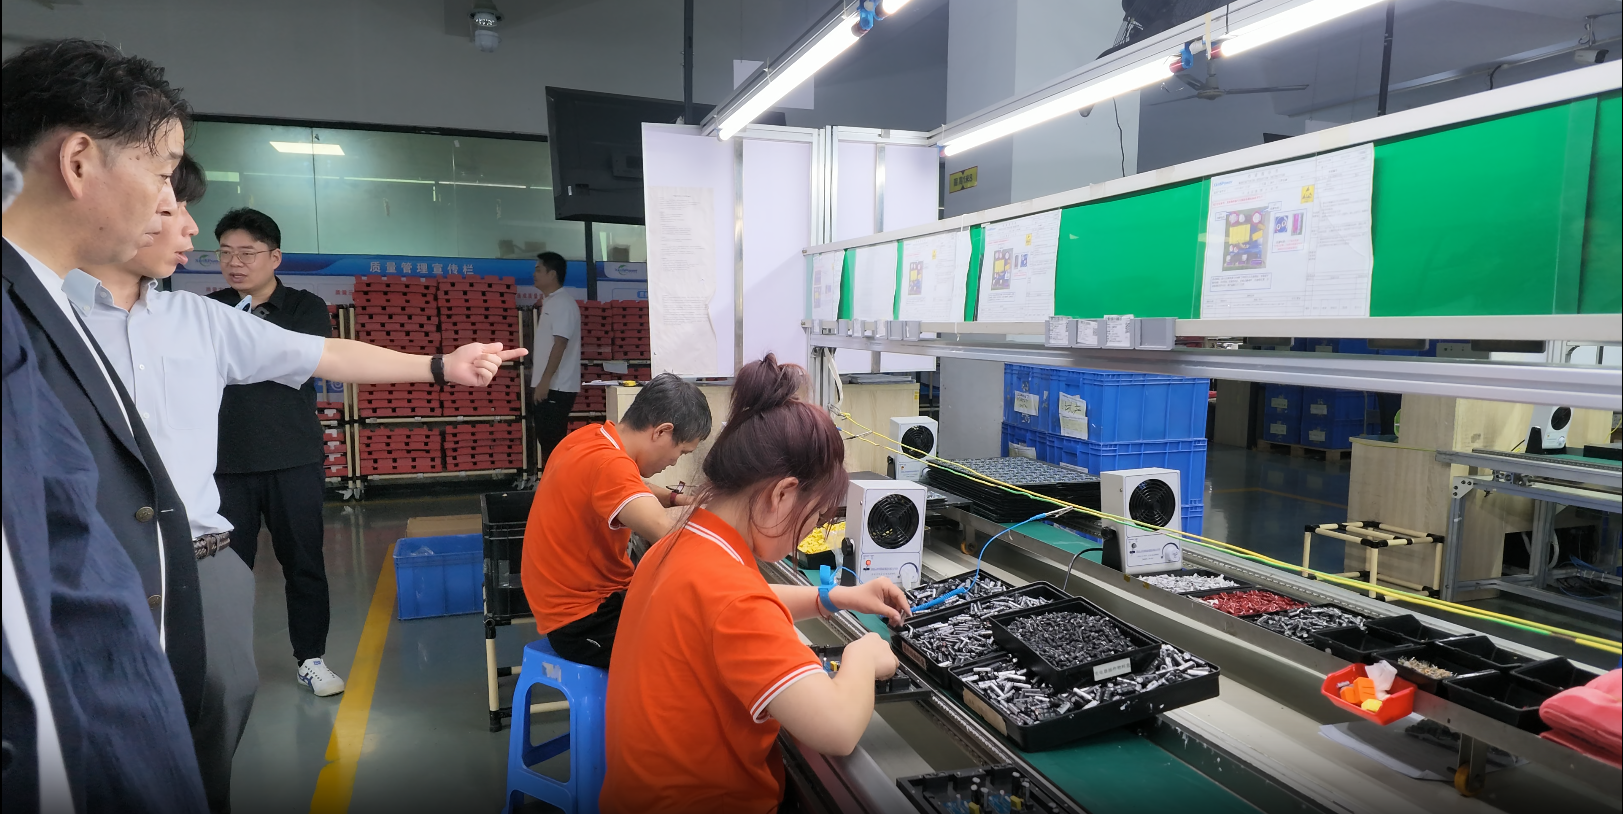
今回は、実際に国内生産を担うアサヒ電子様にも中国工場へお越しいただき、製造工程や検査設備を一緒に確認しました。
中国工場で行っている工程を、そのまま日本へ移すことが今回の目的ではありません。
これまでの品質を維持しながら、日本で担える工程をどこまで広げられるのか。そして、その工程を日本で安定して続けるために、どのような設備や検査が必要なのか。そこまで含めて考える必要があります。
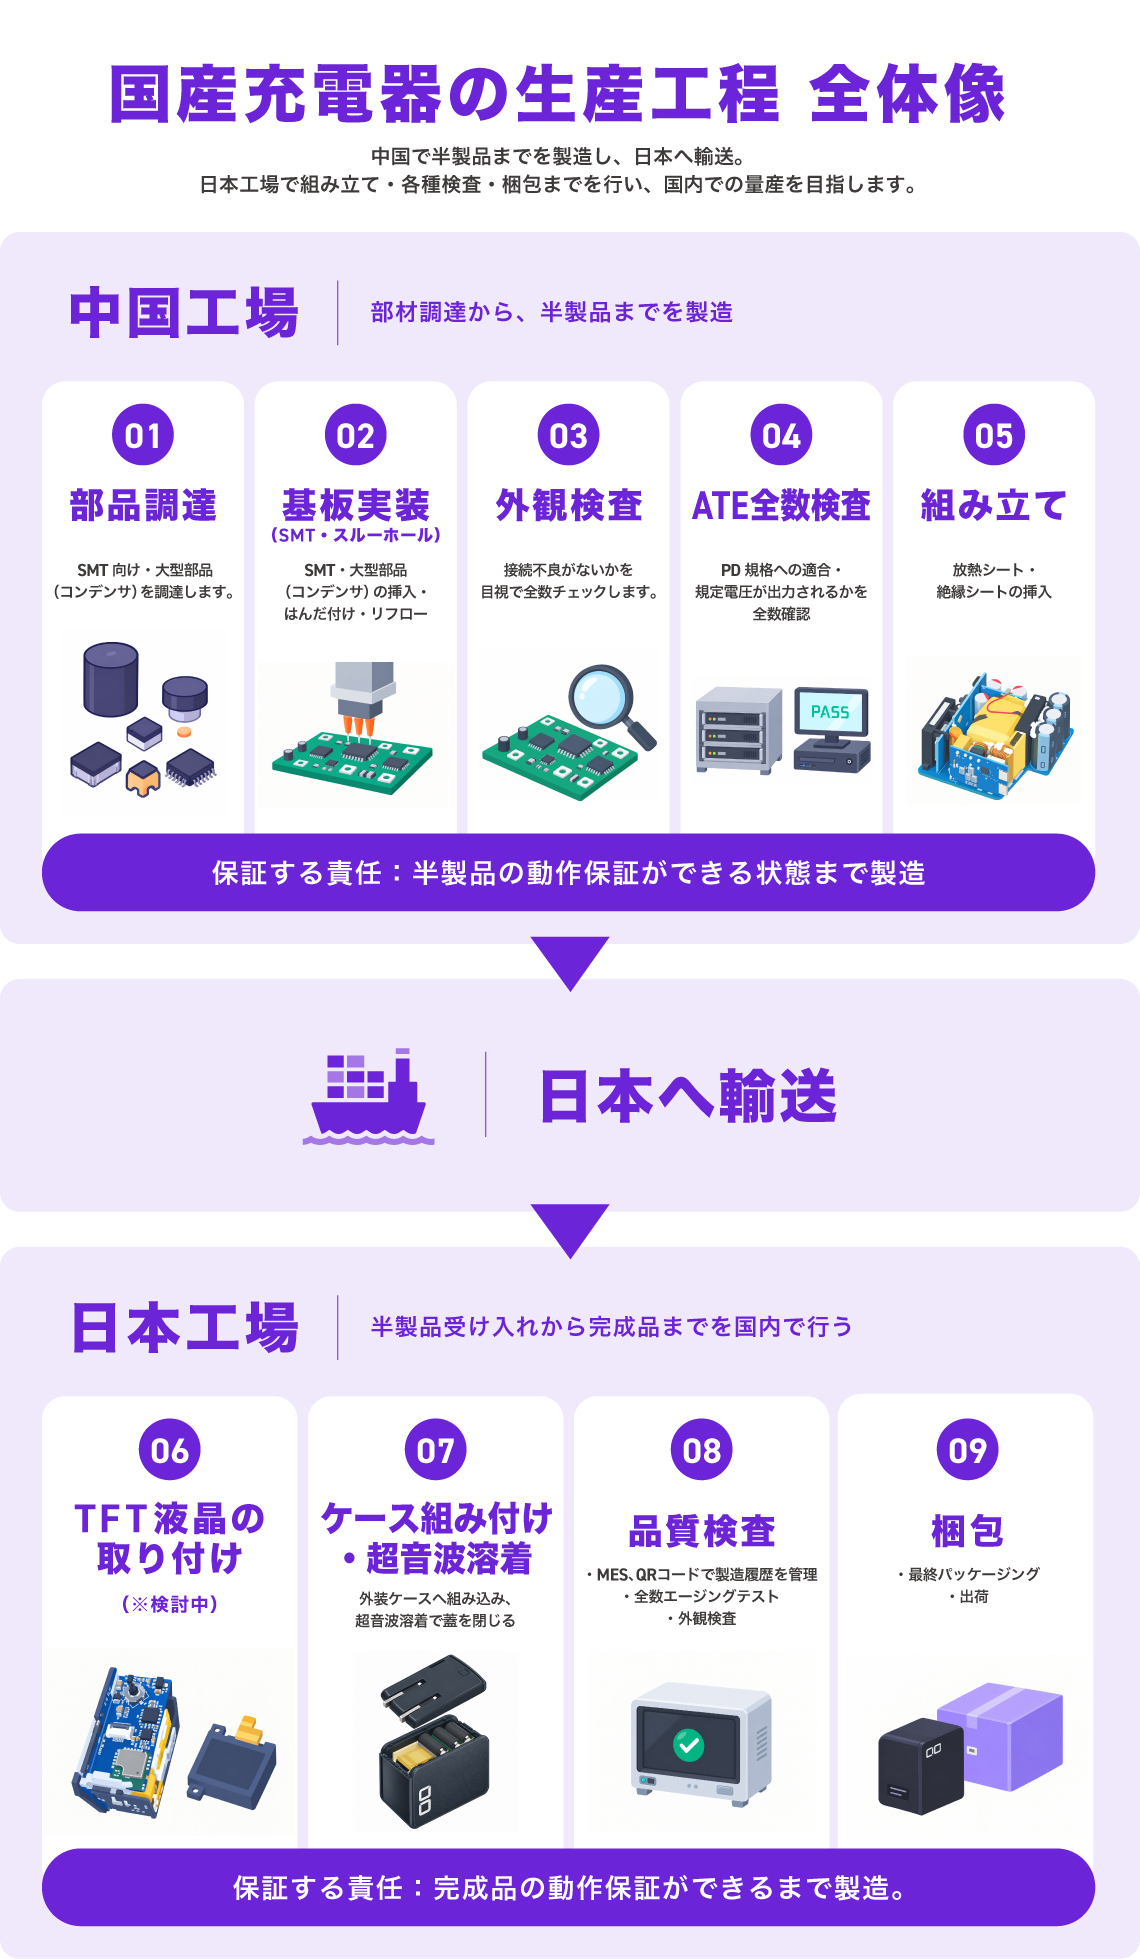
そのため今回は、どの状態まで中国で組み立てて日本へ送るのか、日本ではどの作業と検査を担うのかを、実際の製造ラインを見ながら一つずつ確認しました。
日本で組み立て、日本でも品質を確認する
中国から日本へ製造工程を引き継ぐにあたり、CIOが重視したのは、日本で組み立てることだけではありません。
日本へ届いたものをそのまま組み立て、最後に完成品だけを確認する方法もあります。
それでも今回CIOでは、それぞれの工程で製品の状態を確認し、良品であることを確認したうえで次の工程へ進められる体制にしたいと考えました。
そのため、中国出荷前、日本到着後、日本での組み立て工程内の3段階でATE検査を行います。
ただし、3回のATE検査は、同じ確認を繰り返すためのものではありません。それぞれに役割があります。
1回目:中国工場で、基板実装後の状態を確認
中国出荷前に行う1回目のATE検査では、基板への部品実装が完了した状態で、動作に問題がないことを確認します。
これは今回の国産充電器だけの特別な工程ではなく、CIOの他の製品でも行っている基本的な検査です。
2回目:日本へ届いた状態を確認してから、組み立てへ
今回、特に重要になるのが、日本到着後に行う2回目のATE検査です。
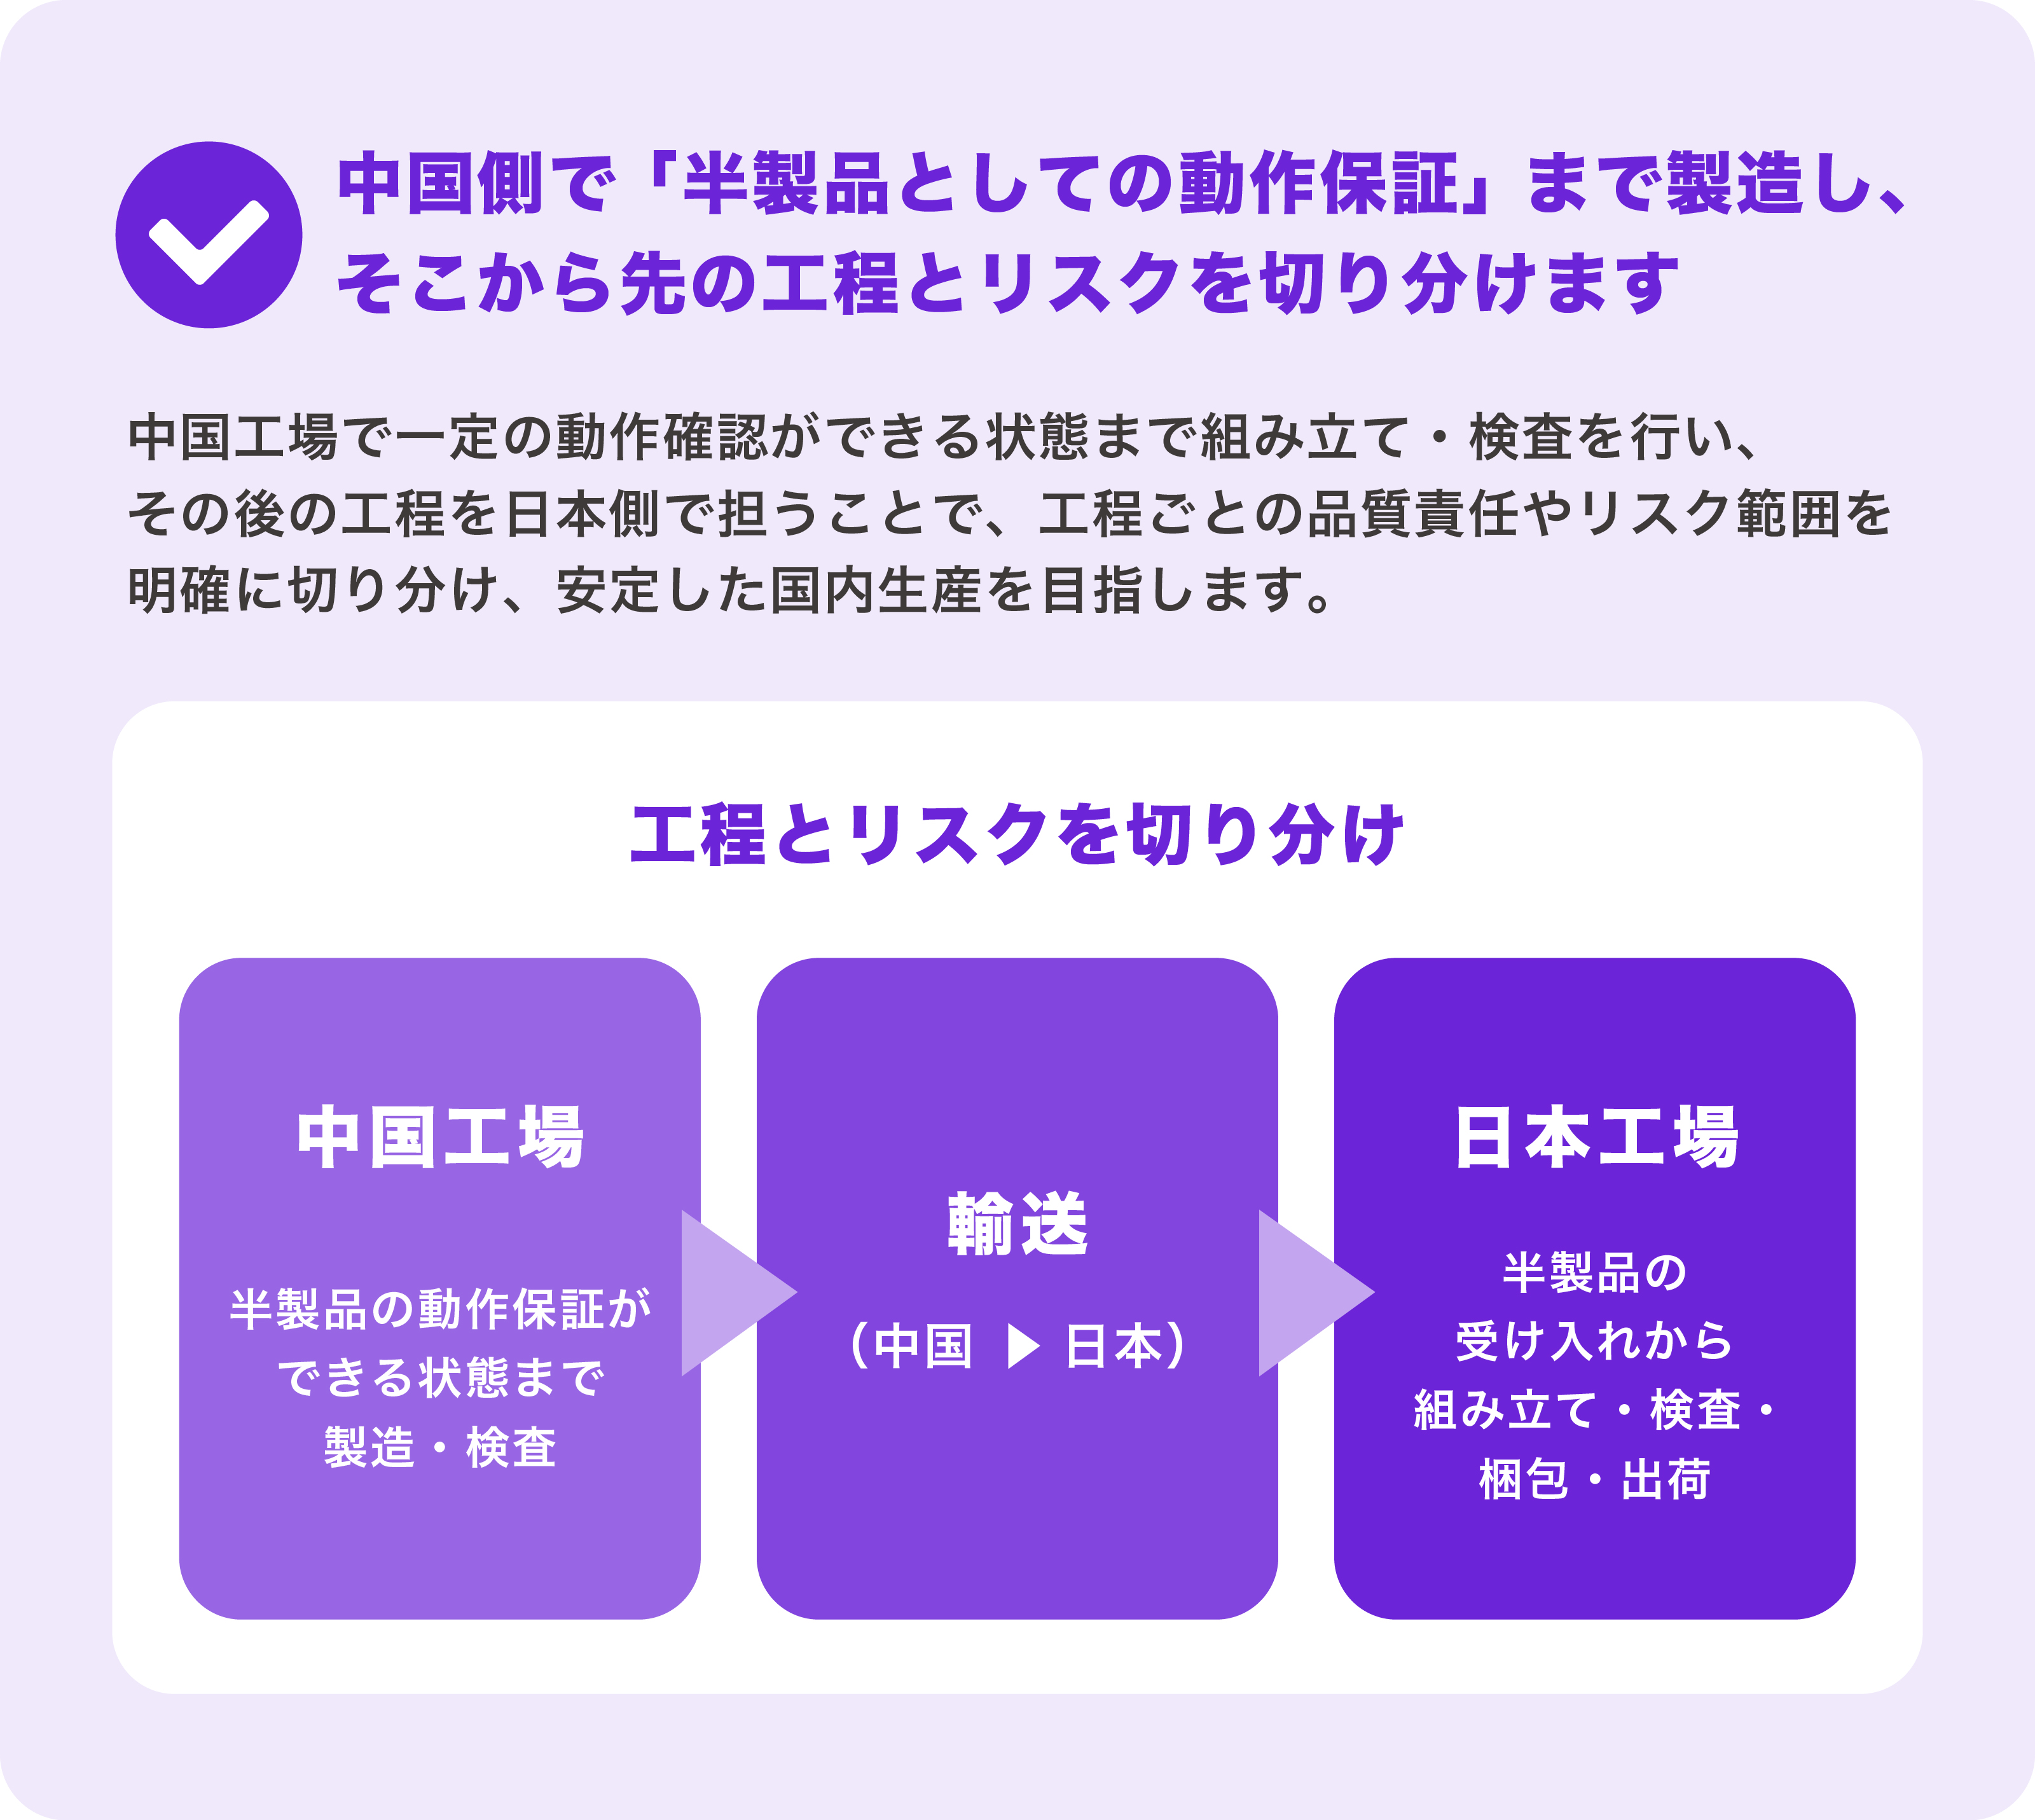
国産充電器では、中国工場で一定の組み立てと検査を行った半製品を日本へ送り、そこから先の工程をアサヒ電子様へ引き継ぎます。
中国工場で検査済みのものを、そのまま日本側で組み立て始めることもできます。
しかし、それでは万が一異常が見つかった際に、中国出荷時には正常だったのか、日本への輸送を経て変化したのか、その後の日本での組み立てによるものなのかを確認しにくくなります。
そこで、日本へ到着した時点でもう一度状態を確認し、良品であることを確認してからアサヒ電子様での組み立て工程へ進む形にしました。
また、半製品の状態で単体輸送するのは今回が初めてです。実際に数を生産し、輸送していく中で初めて見えてくる不具合も考えられます。
量産品質を安定させていくうえでも、重要な節目となるこの工程での検査にてより確実な動作を保証するために2回目の検査を実施することを選びました。
3回目:日本での組み立て後の状態を確認
3回目のATE検査では、日本での組み立てを経たあとも正常に動作していることを確認します。
端子部分の接続不良や、エージングテストで製品に負荷をかけた際に現れる不具合などを識別し、初期不良がそのまま出荷されることを防ぐための検査です。
さらに、完成品には一定時間通電するエージングテストや、電気が外部へ漏れないことを確認する安全性の検査も行います。
検査工程を増やせば、その分、設備も時間も必要になります。
それでもCIOでは、中国で確認した状態、日本へ届いた状態、日本で組み立てた状態、そして完成品として使っていただく状態まで、できる限り一台ずつ確認できる体制をつくりたいと考えています。
製品を手に取っていただくまでに感じていただいた「わくわく」を体感いただきたい。
そのために、国内で担う工程を増やすだけでなく、その工程をどのように確認し、完成品の品質につなげるのかまで含めて、国内量産の仕組みをつくっています。
TFT液晶をどこで取り付けるか。国内工程の線引きを考える
今回、大きな論点となったのが、TFT液晶をどの段階で取り付け、どの状態で日本へ引き継ぐかという点です。
TFT液晶は、製品の状態を分かりやすく表示する、今回の充電器の大きな特徴のひとつです。現時点では、TFT液晶の取り付けから先をアサヒ電子様で担う方向で検討しています。
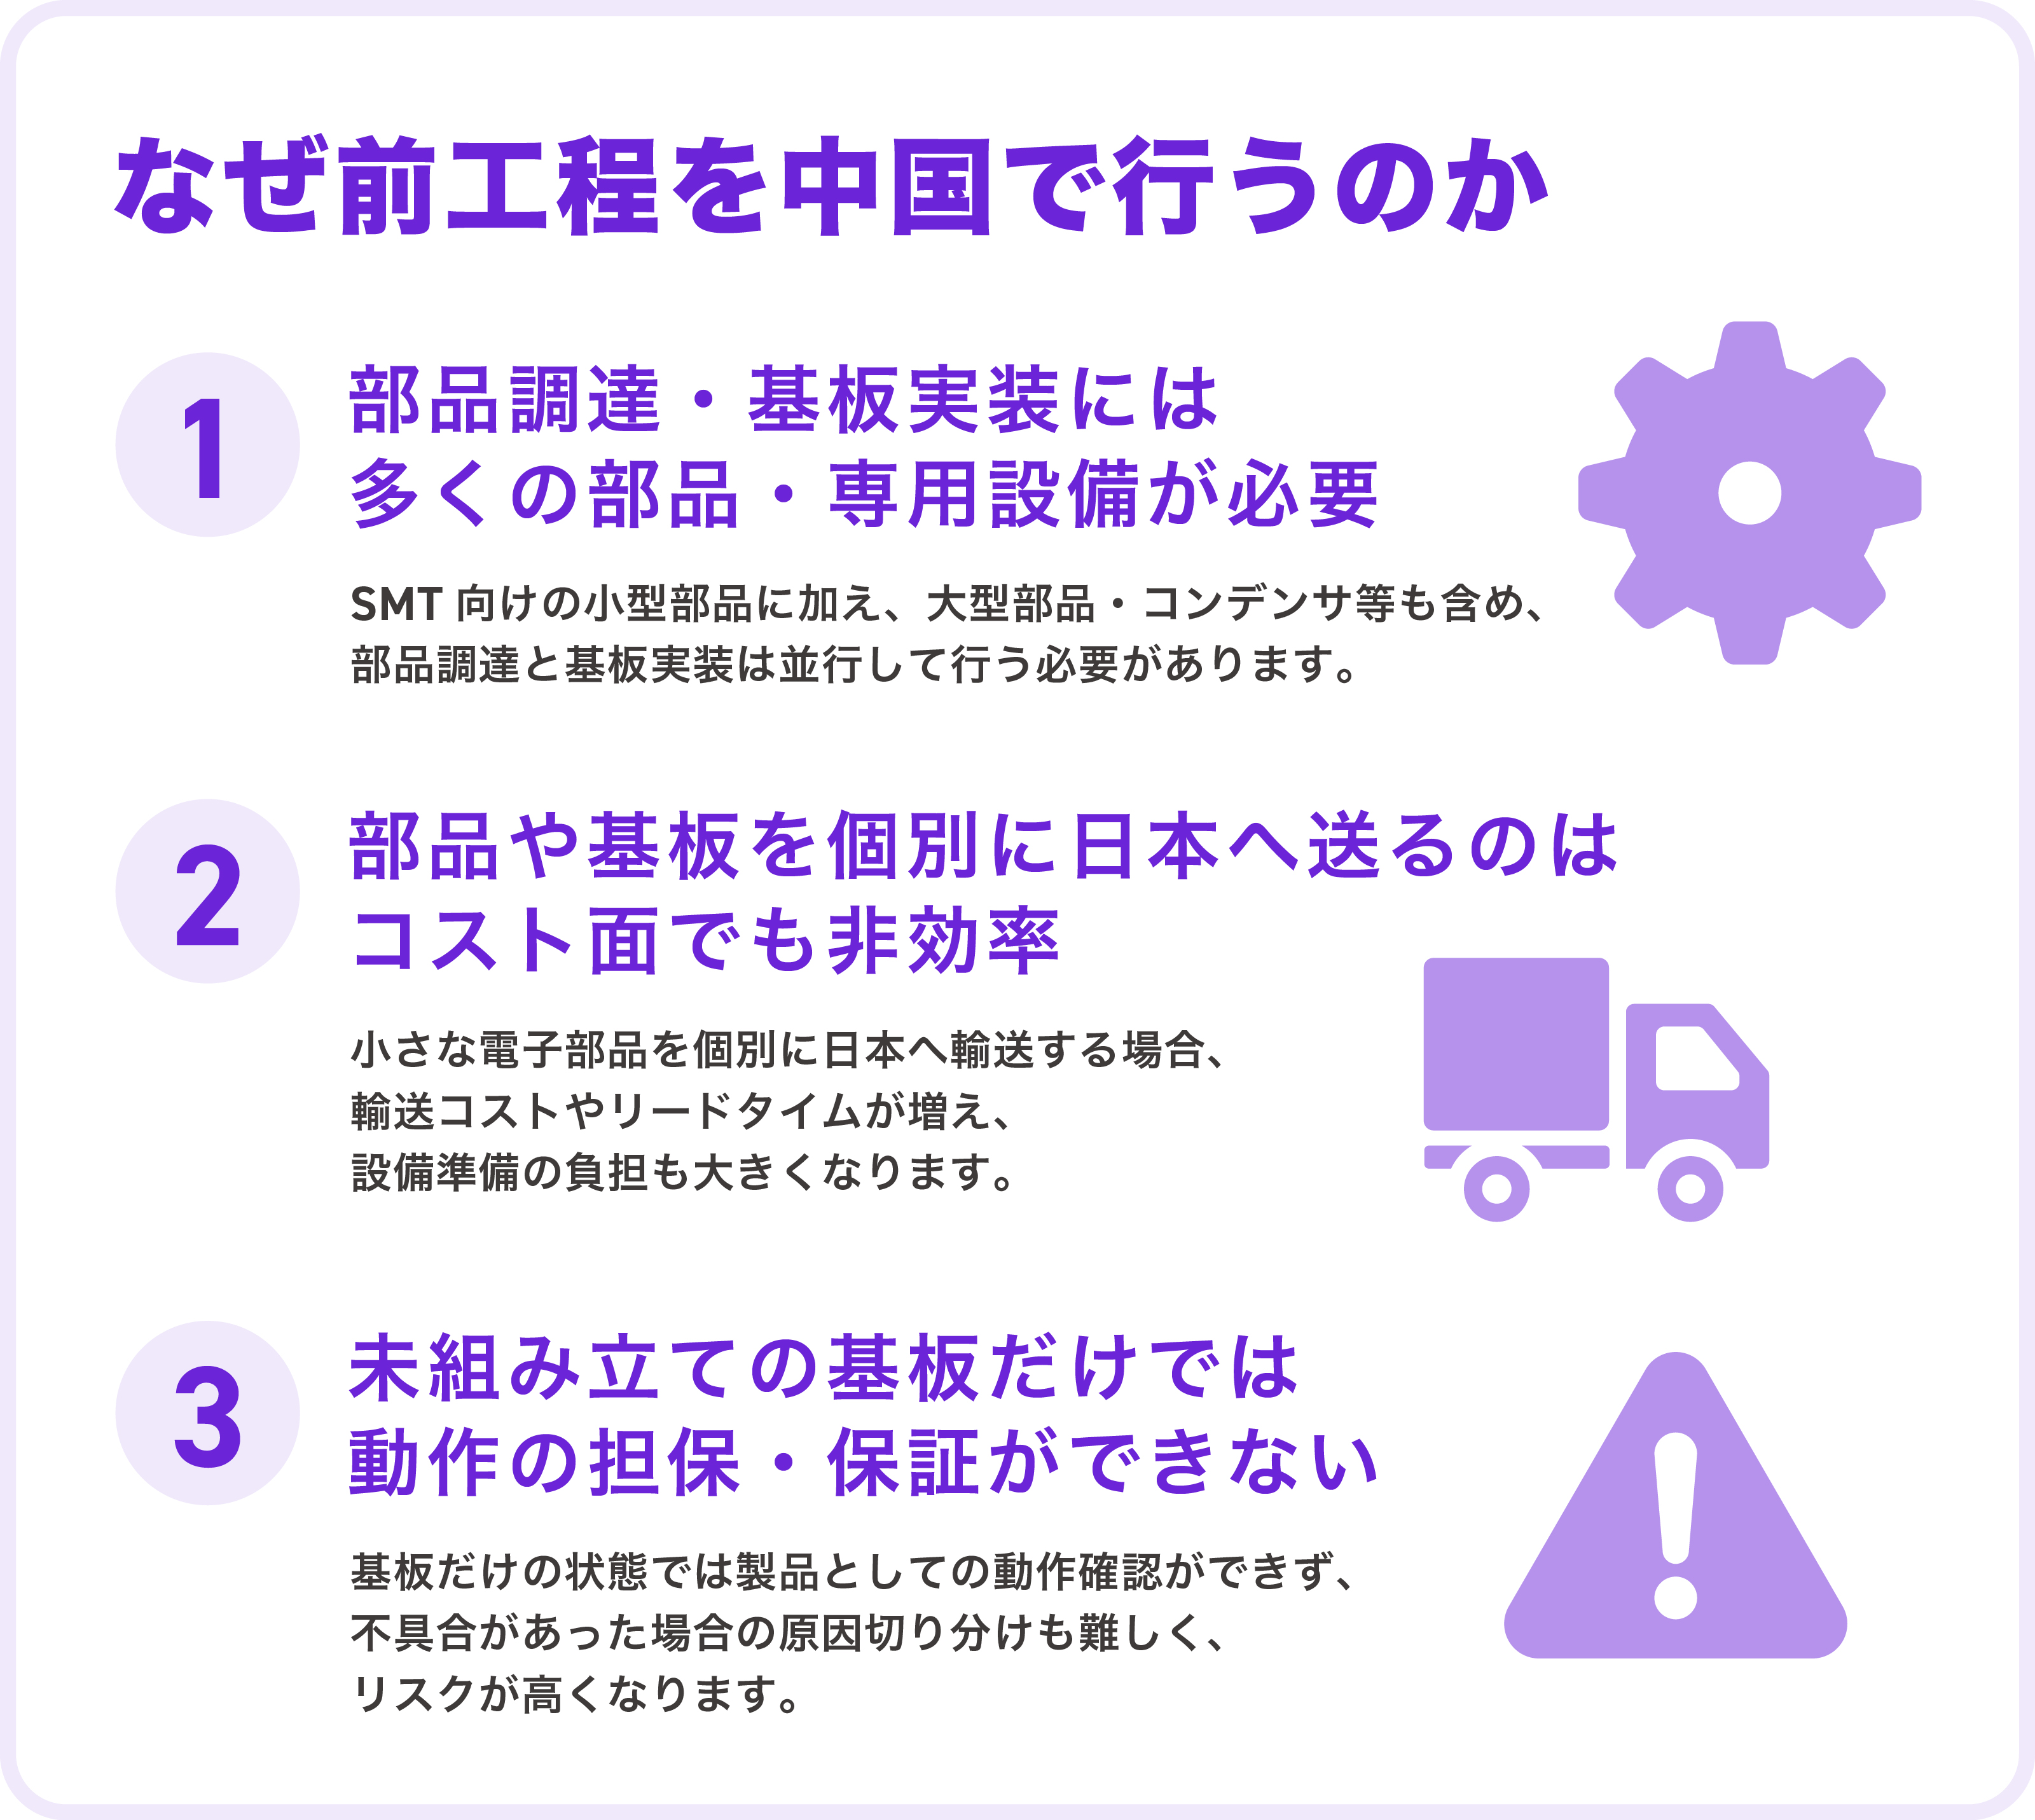
前回、イチケン様と中国工場の工程を確認した際にも、部材調達やSMTによる基板実装など、現時点ですぐに日本へ移すことが難しい工程があることを確認しました。多数の電子部品や専用設備が必要になることに加え、日本側へ引き継ぐ前に、中国工場側でも一定の動作確認ができる状態にしておく必要があるためです。
そのうえで、現時点で日本側へ移せる工程をできる限り広げようとした場合、TFT液晶の取り付けから先を日本側で担う形がひとつの候補になります。
その一方で、中国工場からは、TFT液晶を取り付けてケースに収めた状態で日本へ送る方法も提案されました。この方法であれば、液晶をケースで保護した状態で輸送でき、中国側と日本側の工程も切り分けやすくなるためです。
ただ、この方法を選ぶ場合、日本側で担う組み立て工程は蓋の接合や検査、外観確認、梱包など、より後工程が中心になります。
CIOが今回のプロジェクトで目指しているのは、できるだけ少ない工程だけを日本へ移し、「日本でつくる」形を整えることではありません。
現時点ですぐには移せない工程がある中でも、できるところから日本側へ移し、その経験を積み重ねながら、将来的には国内で担える範囲をさらに広げていきたいと考えています。
現行で検討している日本でTFT液晶を取り付ける場合は、中国工場で出荷前に表示や動作を確認したあと、一度液晶を基板から取り外して日本へ送ることになります。
そのため、接続部分への負荷や、部品の状態で輸送するための梱包、再組み立て時の傷や異物混入など、管理すべきポイントが増えます。
ただし、これは、日本で取り付ける方が品質面で大きなリスクがあるということではありません。工程の分け方が変われば、必要な管理や確認の方法も変わります。
管理すべき点が増えることだけを理由に日本側の工程を後ろへ寄せるのではなく、梱包や受け入れ検査などでどこまで対策できるのかを確認したうえで、どこから日本側で担うのかを判断したいと考えています。
TFT液晶についても、この考え方をもとに、アサヒ電子様、中国工場、CIOの三者で取り付け位置と引き継ぎ方法を検討しています。
次は福島の工場で実際のラインづくりへ
今回の確認によって、日本で担う工程や、検査に対する考え方が具体的になってきました。
ただ、中国からどの状態で日本へ送るのか、TFT液晶をどこで取り付けるのか、放熱材をどの段階で入れるのか、輸送中に部材を守るための梱包をどうするのか、製品の外観をどの基準で判断するのかなど、まだ決めるべきことも残っています。
これらは、それぞれを切り離して決められるものではありません。
中国から送る部材の状態が変われば、必要な梱包も変わります。日本で行う組み立て作業が変われば、検査のタイミングや必要な設備も変わります。放熱材を入れる工程によっては、作業時間や設備配置にも影響します。
さらに、中国工場とアサヒ電子様では、生産方法にも違いがあります。
中国工場では、ベルトコンベアに沿って製品を流し、それぞれの作業者が担当する工程を行います。
一定の流れの中で多くの製品を効率よく生産できることは、量産における大きな強みです。
一方で、アサヒ電子様では、少人数で一連の作業を行う「セル生産方式」での立ち上げを想定しています。
セル生産方式では、それぞれの工程に必要な作業時間に合わせながら進めやすく、製品や生産数に応じて作業の流れを柔軟に調整できます。
ベルトコンベア方式ではライン全体のスピードが決まっているため、工程ごとに必要な作業時間とのバランスを取ることが重要になります。作業時間とのずれが大きくなると、作業者が次の製品に追われる状態につながることもあります。
その点、セル生産方式では、工程の内容に合わせて作業を進めやすく、作業の抜け漏れや組み立て時のミスを抑えながら、一つひとつの作業を確実に進めやすいという特長があります。
ただ、CIOではどちらか一方の生産方法をそのまま採用したいわけではありません。
中国工場で培ってきた、量産を効率よく進めるスピード感や工程の流れ。
アサヒ電子様のセル生産が持つ、製品や工程に合わせて柔軟に作業を組み立てられる特長。
それぞれの良さを生かした国内ラインにしたいと考えています。
速く作ることだけを優先するのでもなく、反対に一つひとつの工程を慎重にすることで生産性を失うのでもない。
量産として安定して生産できることと、一台ずつ確実に組み立てられること。その両方を目指して、国内の生産ラインをつくっていきます。
今回、アサヒ電子様と実際の工程や設備を確認し、この考え方をもとに国内ラインを組み立てていく方針を確認しました。
今後は、作業者が無理なく動けるか、各工程に必要な時間を確保できるか、検査をどの順番で入れるか、必要な道具や設備をどこに配置するか、一台を完成させるまでの流れに無駄がないかを、実際の作業の中で確認していきます。
また、必要な設備については、すでに発注から輸送まで進んでいます。
次の段階では、福島の工場へ設備を導入し、ATE検査やエージングテストを含め、実際の生産ラインとして動かしていきます。
国産充電器プロジェクトには、まだ調整すべきことが残っています。
しかし今回の確認によって、「日本でどの工程を担うのか」を検討する段階から、「日本でどのようなものづくりをするのか」を実際のラインに落とし込む段階へ進みました。
次に取り組むこと
用語について
ATE検査
専用の検査設備を使い、製品の動作や充電性能に問題がないかを確認する検査です。エージングテスト
製品に一定時間通電し、異常や初期不良がないかを確認する検査です。超音波溶着
超音波の振動を使って樹脂部品同士を接合する方法です。今回の製品では、ケースをしっかり接合する工程として検討しています。セル生産方式
少人数で一連の作業を行う生産方式です。製品に合わせて作業台や工程を組み替えやすく、少量生産や工程変更に対応しやすい特徴があります。SMT
表面実装技術(SMT:Surface Mount Technology)とは、基板の表面に、電子部品を直接はんだ付けして実装する方法です。半製品
製造工程の途中まで組み立てられ、ケースに入れる前の状態を指します。関連記事・関連コンテンツ
関連動画