国内での試作量産がスタート。アサヒ電子様と考えた、現場の工夫と検査のこだわり
中国工場での工程確認を経て、9月28日、アサヒ電子様で国内の試作量産を行いました。
液晶の検査治具や注入量の管理など、本格量産へ向けて工程を整える現場の工夫をご紹介します。
この記事の要点
国内で担う工程の範囲を、試作量産前に決定
受け入れ検査や組み立て時の管理方法を具体化し、TFT液晶の取り付けから日本で担う工程分担を決めました。
社員4名で59台の試作量産を実施
アサヒ電子様の社員4名で製品を流し、作業方法や設備の使い方、工程間の受け渡しを確認しました。
アサヒ電子様の提案を反映し、本格量産へ向けて調整
液晶検査用の専用治具や、ポッティング材の注入量を管理する方法を取り入れました。検査内容や設備配置には、引き続き調整する項目も残っています。
※会話部分は、YouTube動画の発言内容を基に、記事として読みやすく整理しています。
1.試作量産前に決めたこと。中国と日本の工程分担
今回の充電器には、製品の状態を表示するTFT液晶が付いています。この液晶は、内部の基板につなぎ、ケースに収めて組み立てます。
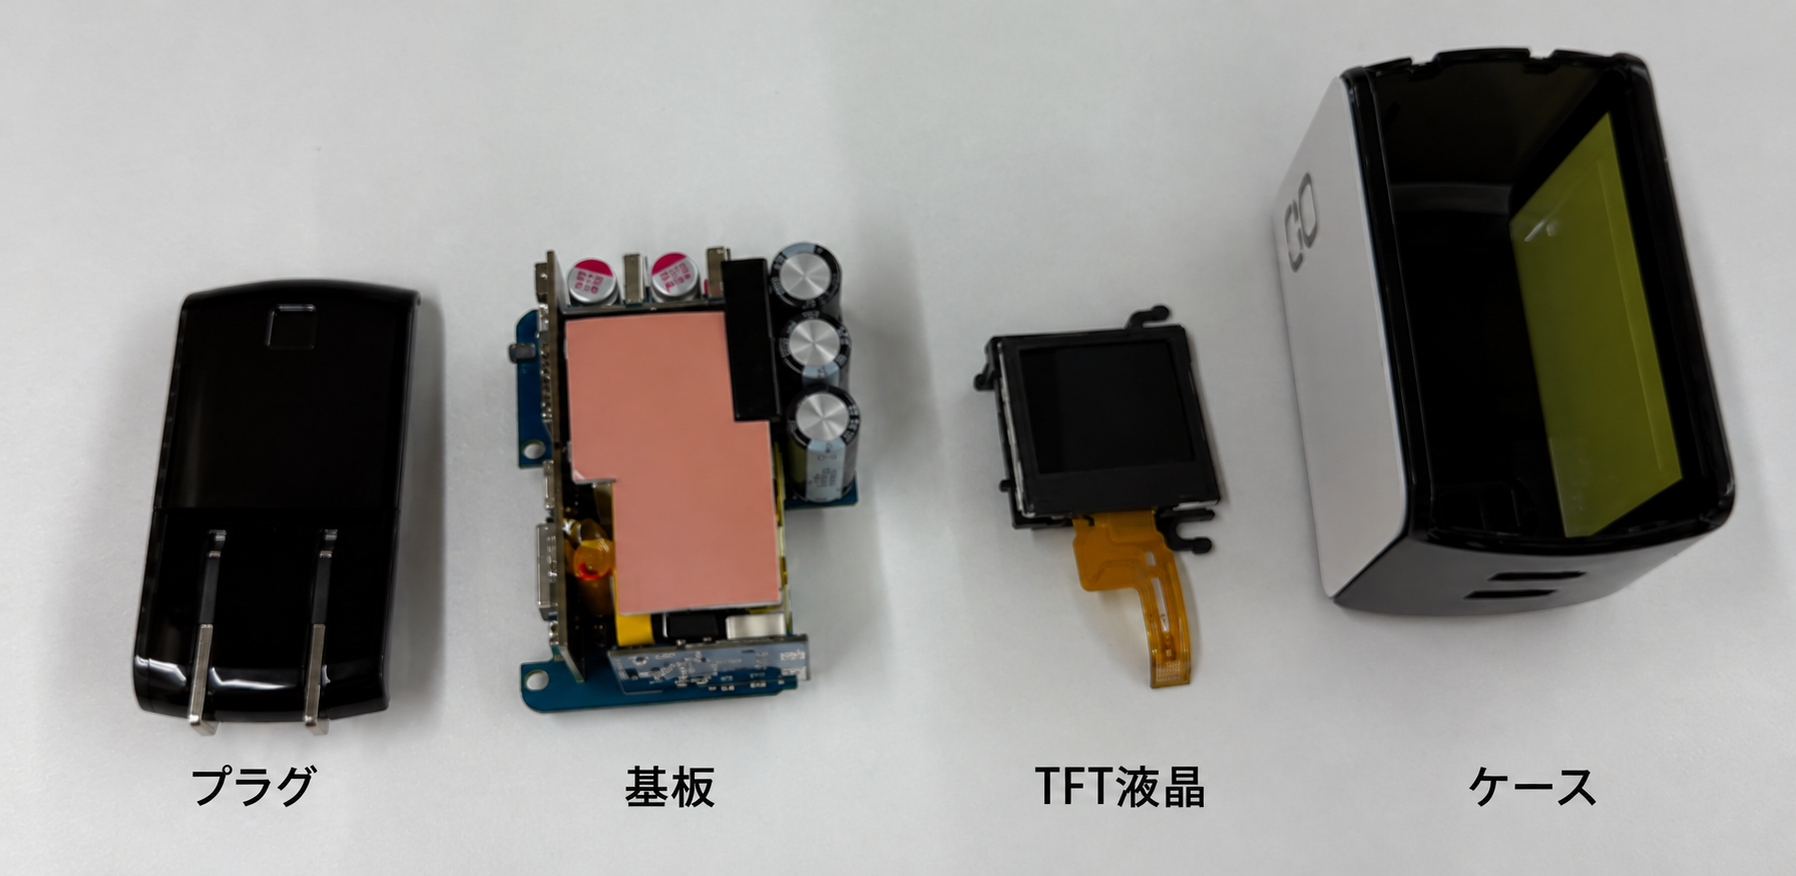
一方、部材調達や電子部品の基板への取り付けなど、すぐに日本へ移すことが難しい工程もあります。
そのため、アサヒ電子様、中国工場、CIOの三者で、中国と日本の工程分担を協議してきました。
その境目となっていたのが、TFT液晶の取り付けです。
中国で液晶を取り付け、ケースに収めてから送れば、液晶をケースで保護した状態で輸送できます。
ただし、日本での組み立ては主に蓋の接合からになります。
液晶の取り付けから日本で担う場合は、中国工場で表示や動作を確認した後、一度液晶を基板から取り外して送る必要があります。
接続部分への負荷や、部品の状態で輸送するための梱包、再組み立て時の傷や異物混入など、管理すべき点も増えます。
前回の記事では、こうした管理すべき点にどのように対応できるかを三者で検討し、日本で担う範囲を判断する方針をお伝えしました。
[関連記事リンク:TFT液晶の取り付けと、中国・日本の工程分担を検討した記事]
その後、試作量産に向けた協議を通じて決めた、主な対応は次の通りです。
| 整理が必要だったこと | 決めた対応 |
|---|---|
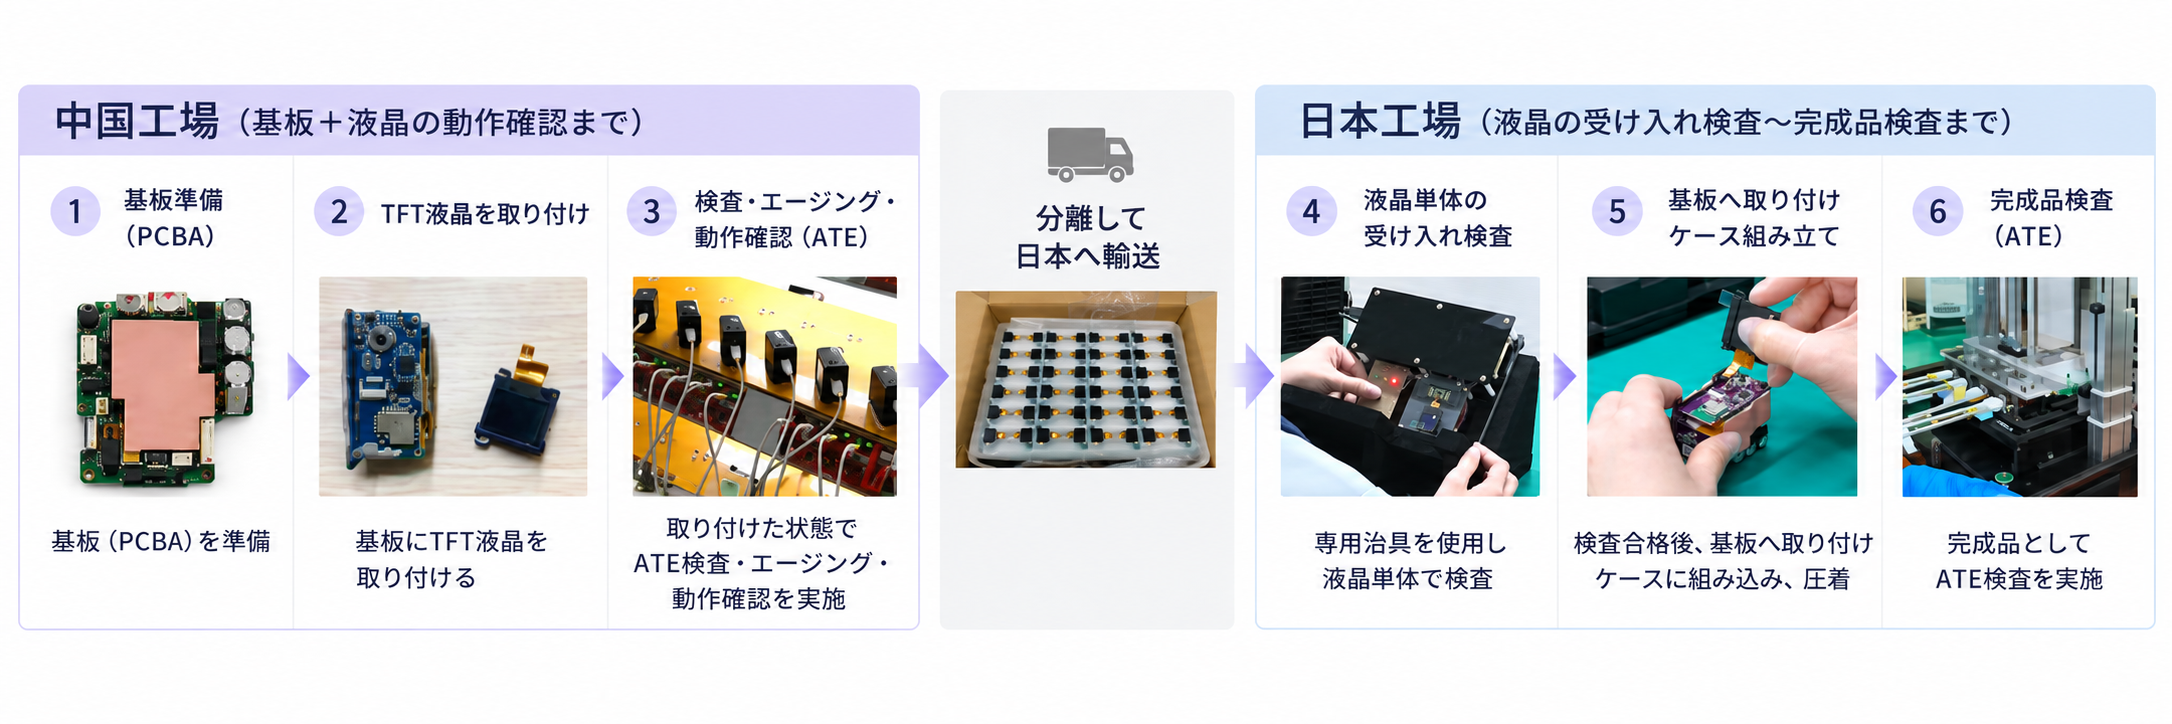
| 日本へ送る前に、中国工場でも表示や動作を確認する必要 | 基板に液晶を取り付け、ATE検査・エージングテスト・動作確認を行った後、基板と液晶を分離して日本へ輸送 |
| 日本に届いた液晶と基板の状態を調べ、不具合の原因を切り分ける必要 | 液晶単体の受け入れ検査を行い、基板へ取り付けた後にATE検査を実施 |
| 国内での取り付け・組み立て時の異物への対策が必要 | ケースへ組み込む前のほこり・チリの除去を工程に設定 |
輸送時は、TFT液晶をPET製トレイに収め、上部に緩衝材と空のトレイを重ねて保護します。
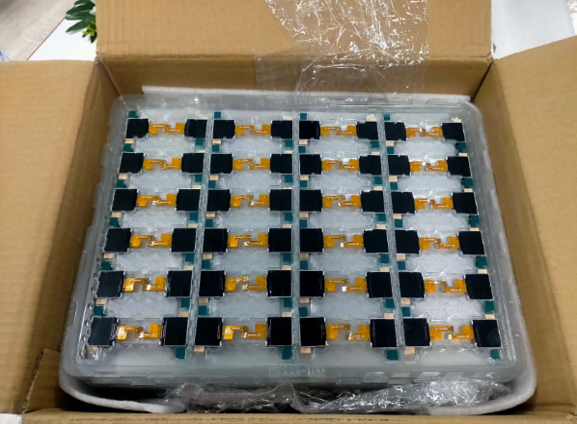
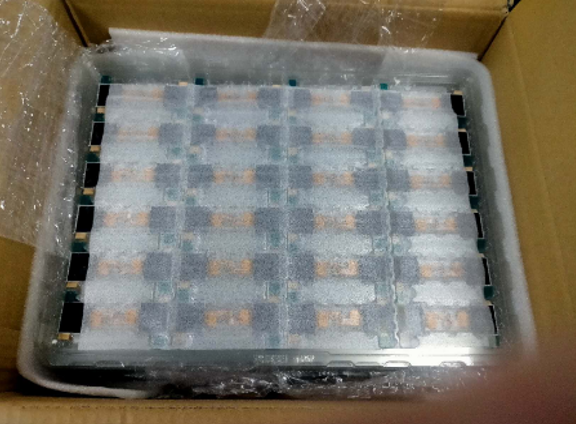
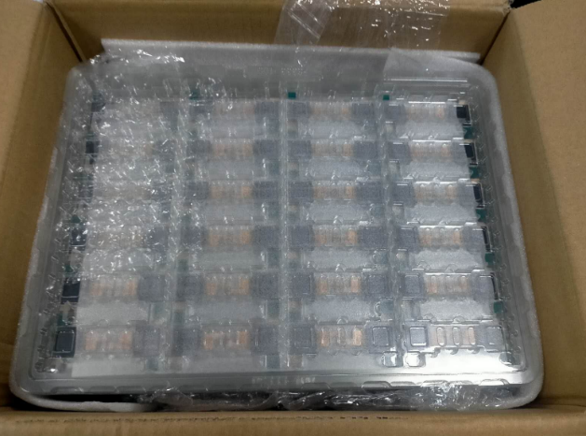
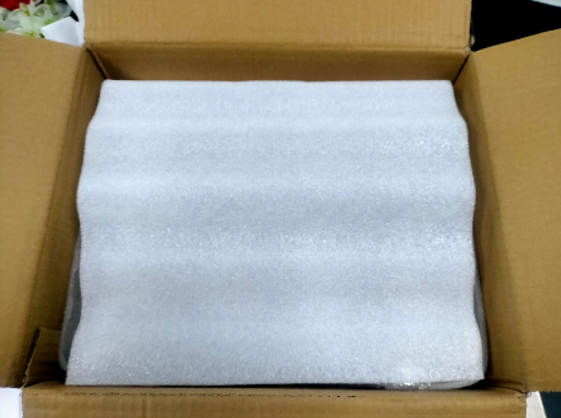
その後、液晶を基板へ取り付けた状態で、通電や動作を自動で確認するATE検査を行います。
検査をこの2段階に分けることで、不具合が見つかった際に原因を切り分けやすくします。
尚、基板と液晶部材の着脱による接続部への影響については、検査結果や不良率を見ながら継続して確認します。
受け入れ検査の方法や部材の引き継ぎ方を決め、日本ではTFT液晶の受け入れ検査・取り付けから、ケースの組み立て、完成品検査、梱包までを担うことになりました。
中国工場では、基板の製造と、日本へ送る前の検査を行います。
2.試作量産に向けた準備。工程を動かす場所と設備を整える
日本で担う作業は、部材を受け取るところから、組み立て、完成品の検査、梱包まで続きます。大きく分けると、次の流れになります。
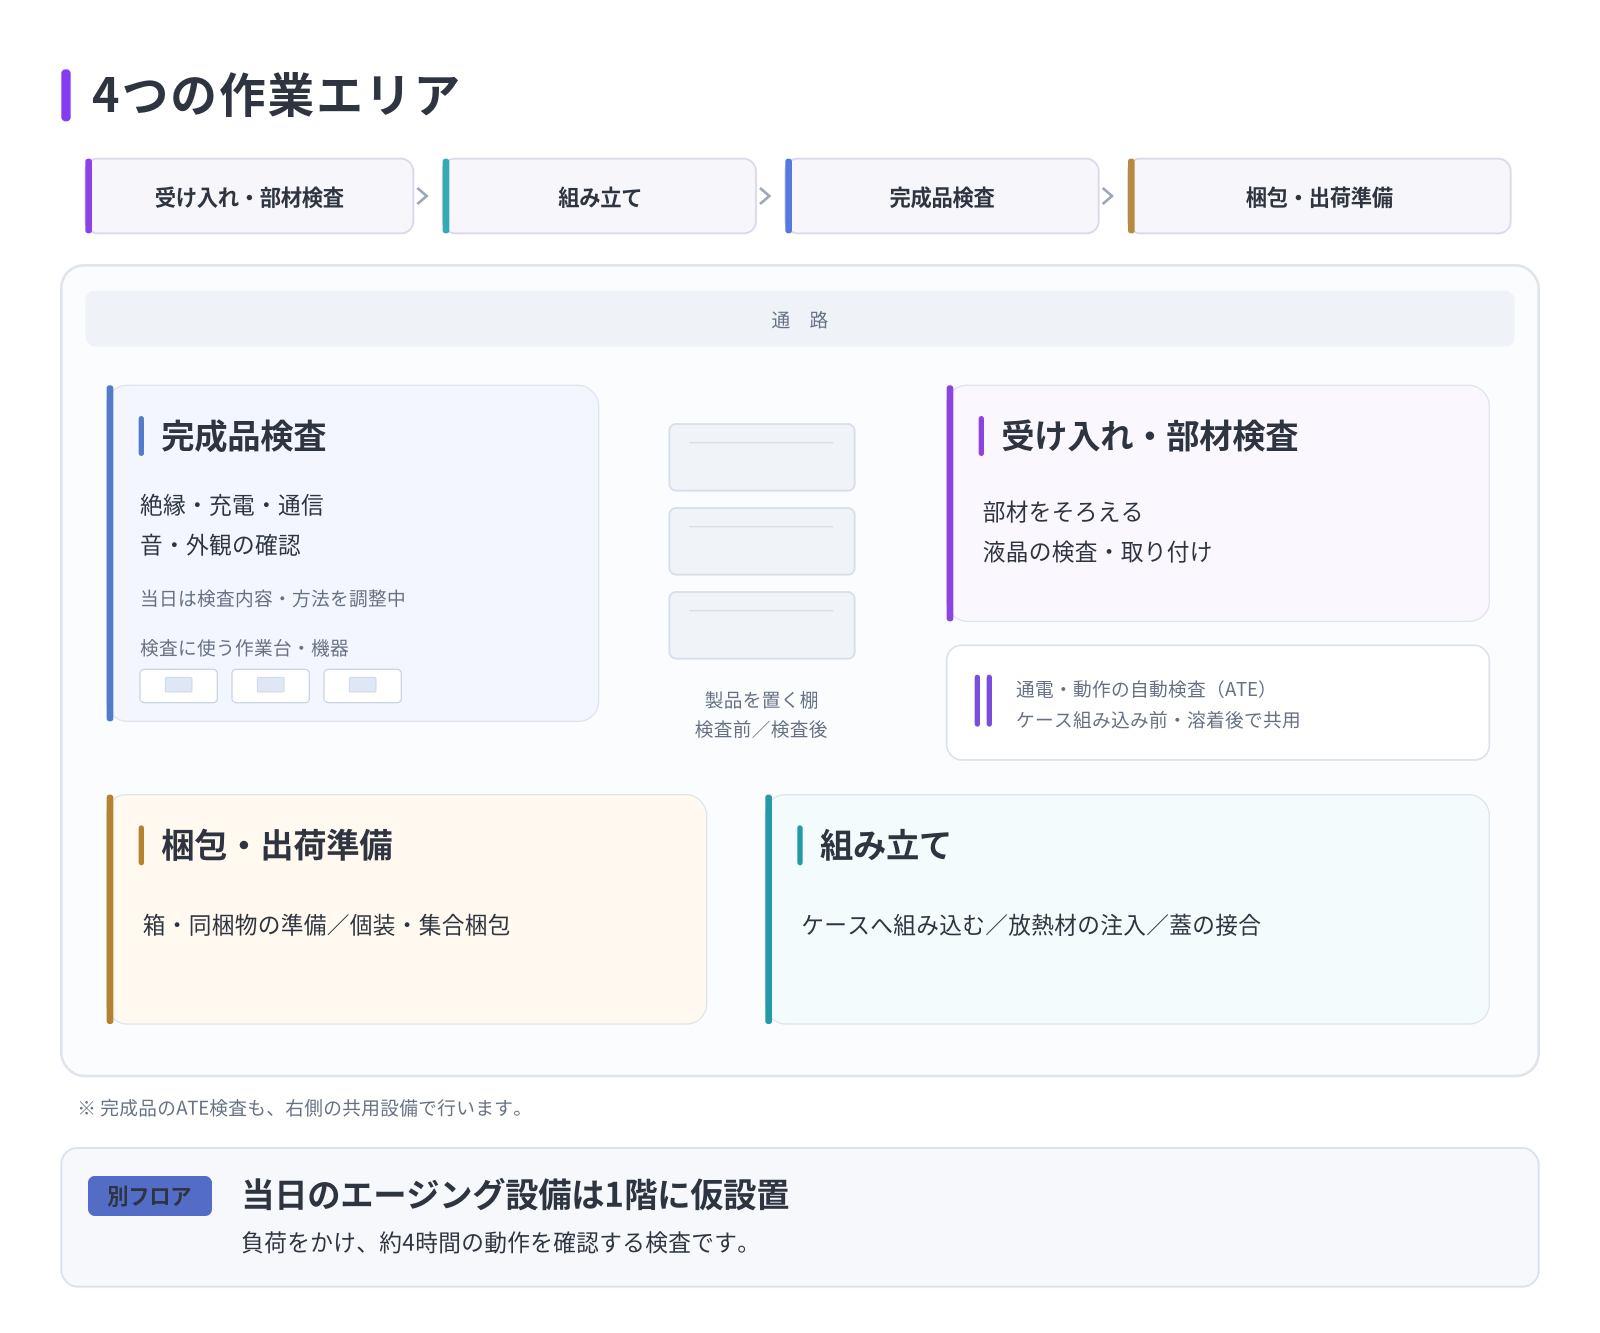
また、上記の工程を立ち上げる際に必要な設備・機材も準備しました。
例えば、液晶の表示を調べるには専用の検査治具、放熱材を注入するには注入器と重量計、ケースを閉じるには超音波溶着機を使います。
| 主に導入した設備・機材 | 用意した目的 | イメージ |
|---|---|---|
| ①TFT液晶の検査治具 | 組み立て前に、液晶単体で正しく表示されるかを確認するために使用 | 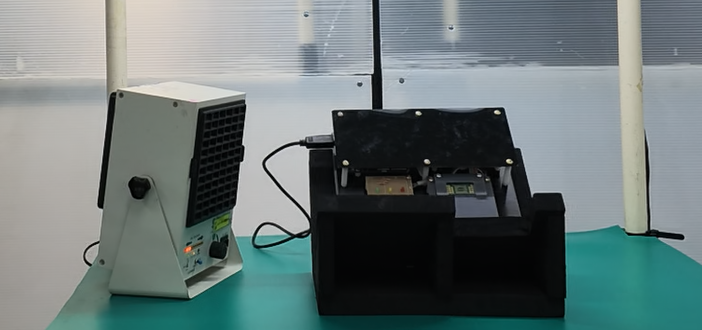 |
| ②ATE検査設備 | 液晶を取り付けた基板の状態とケースを閉じた完成品の状態で通電・動作を確認するために使用 | 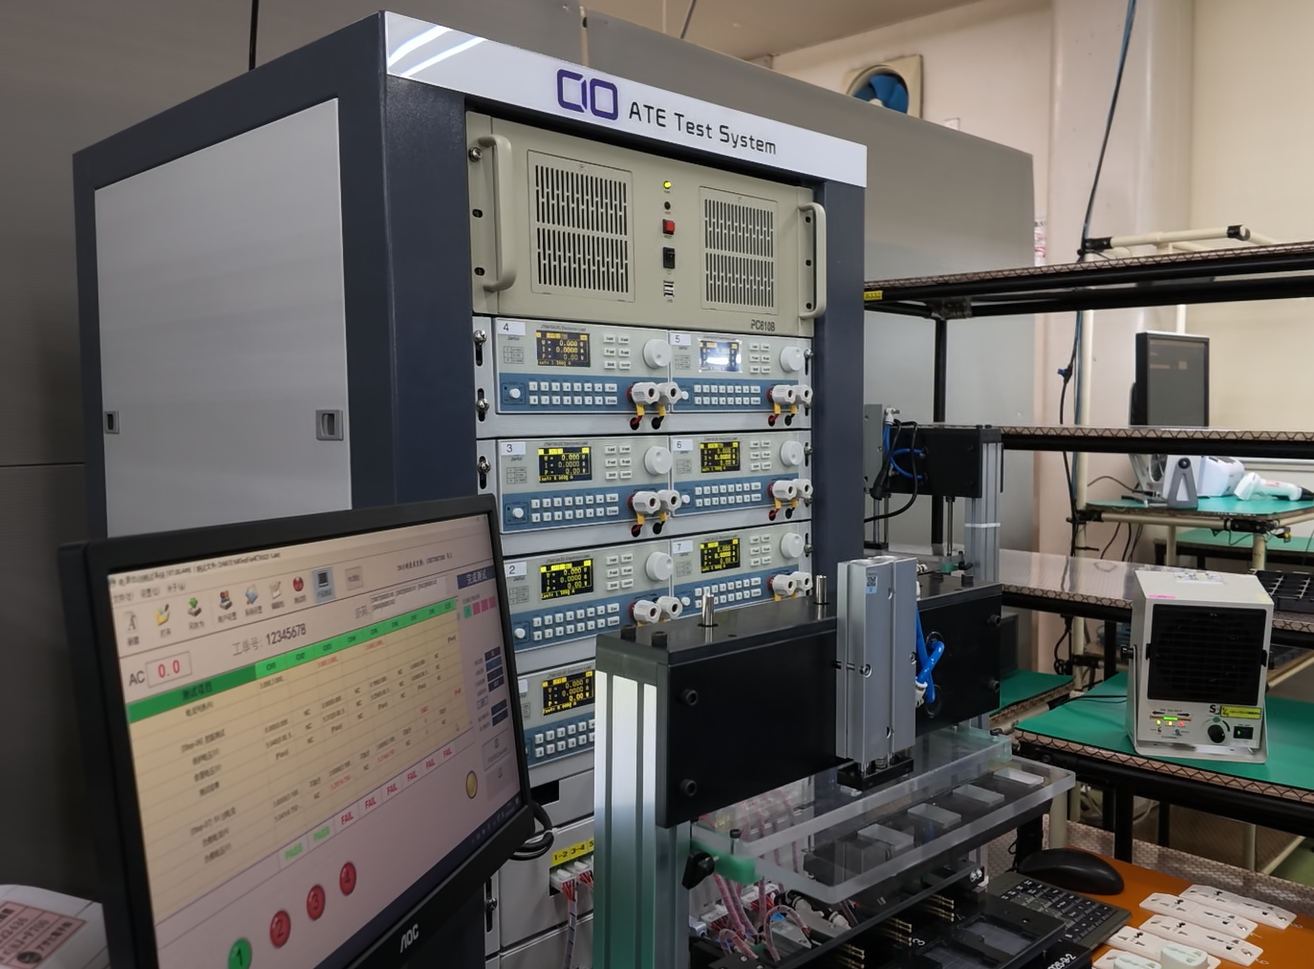 |
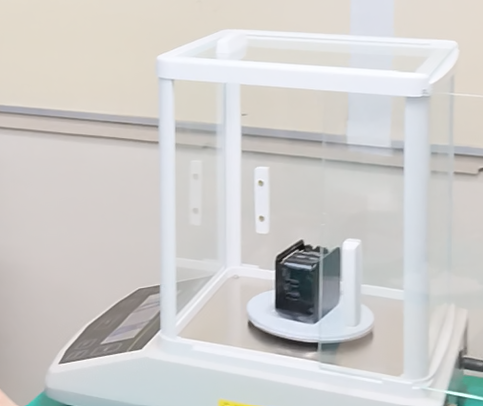
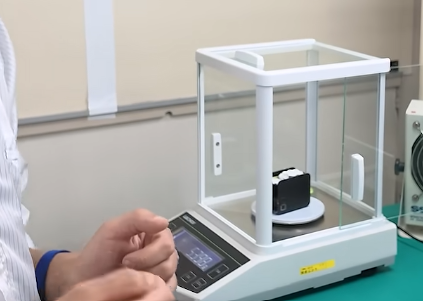
| ③注入器・重量計 | 充電器内部の熱をケースへ伝える材料(ポッティング材)を入れ、注入前後の重さの差から、必要な量が入っているかを確認するために使用 | 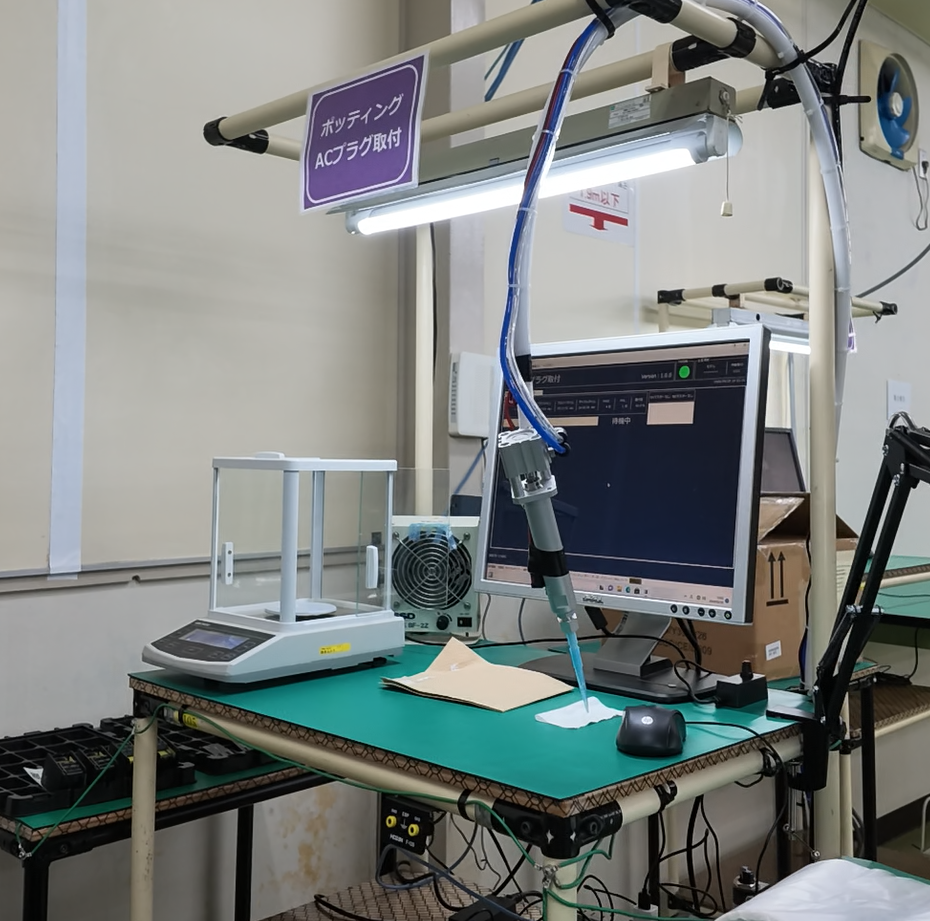 |
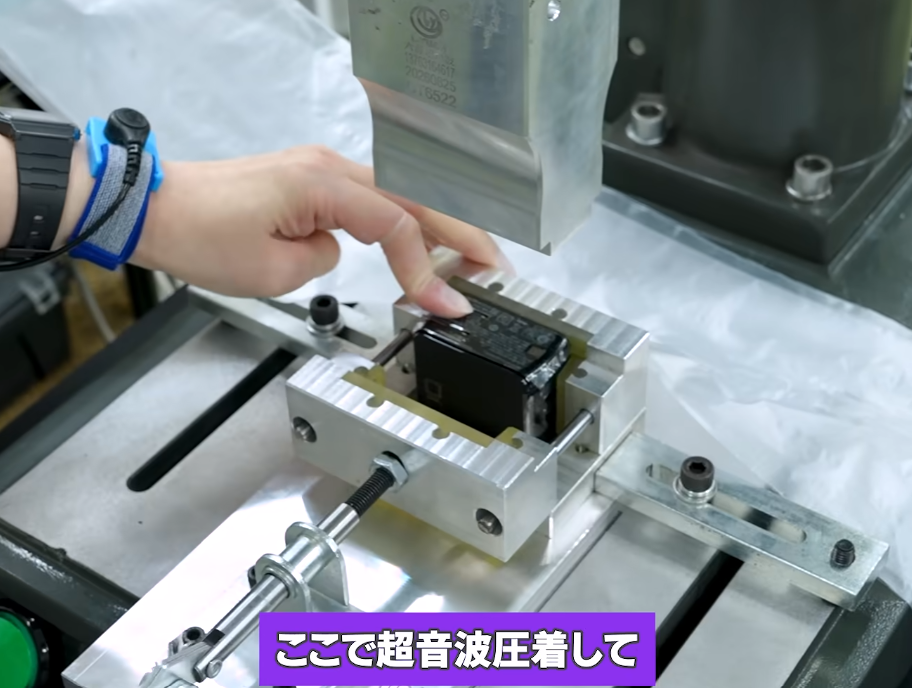
| ④超音波溶着機 | ケース本体とACプラグの付いた蓋を接合し、充電器の外装を閉じるため | 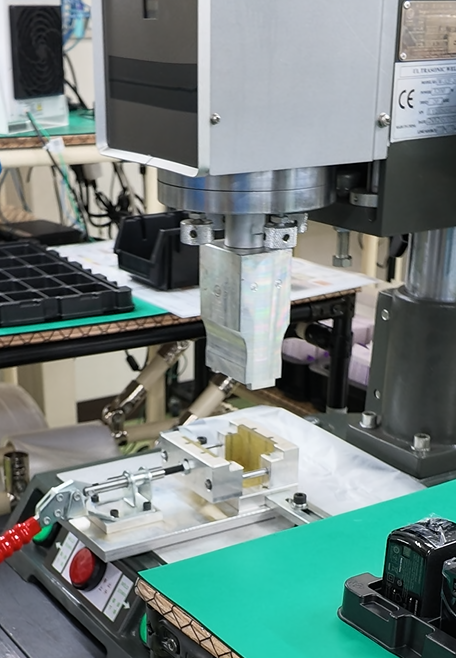 |
| ⑤エージング設備 | 負荷をかけた状態で長時間動かし、不具合が出ないかを確認する | 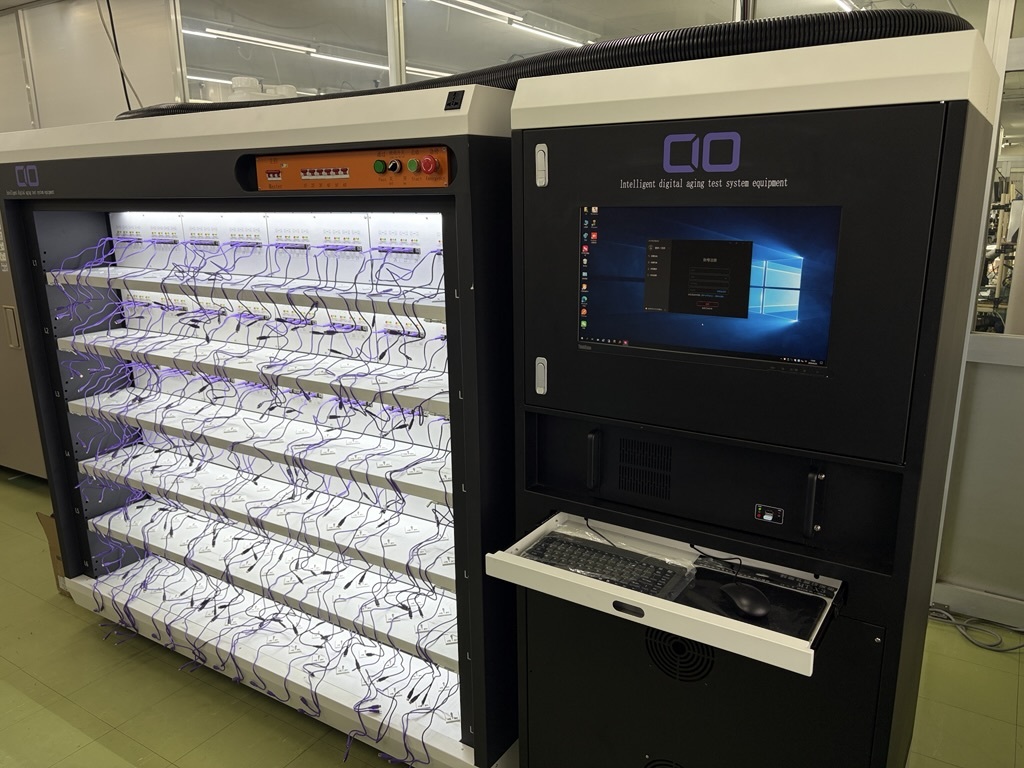 |
尚、設備の準備は、アサヒ電子様とCIOで分担しています。
CIOからはATE検査設備や注入器、超音波溶着機などを提供。
アサヒ電子様にはTFT液晶の検査治具のご提案・製作に加え、ダクト工事・電気工事などにご対応いただきました。
準備から試作量産までのスケジュールは以下の通りです。
| 9月24日(木) | 設備搬入に備え、準備メンバーが現地入り |
| 9月25日(金) | 設備搬入 |
| 9月26日(土) | 区画の調整、28日に向けたデモンストレーション、機器の電源接続などの最終セットアップ |
| 9月28日(月) | 試作量産開始 |
アサヒ電子様にご用意いただいた作業スペースに、部材を準備する場所、液晶を検査する場所、組み立てる場所など、役割ごとの区画を設け、作業を終えた製品を次の工程へ渡せるように、作業台や設備を18工程に分けて配置いたしました。
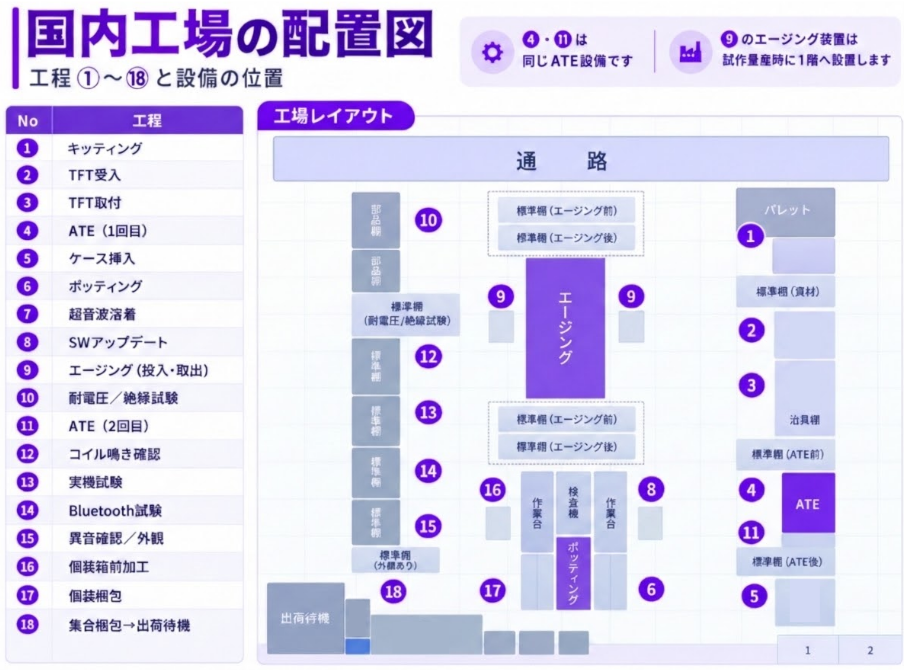
設備を置くだけでなく、どこで何を行い、作業や検査を終えた製品をどこへ渡すかまで整え、9月28日の試作量産に備えました。
3.国内での試作量産を実施。イチケン様と現場をたどる
ここからは、9月28日当日の様子です。アサヒ電子様の社員4名で59台の試作量産を行い、中国工場でも工程をご覧いただいたイチケン様に、国内の現場を見ていただきました。
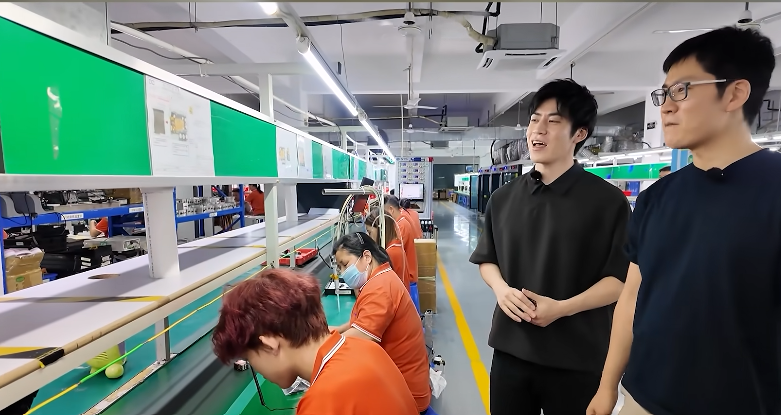
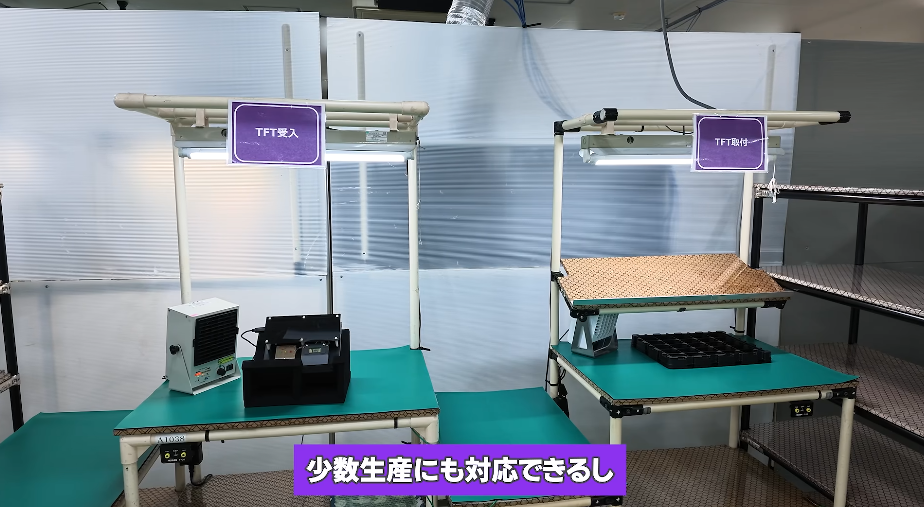
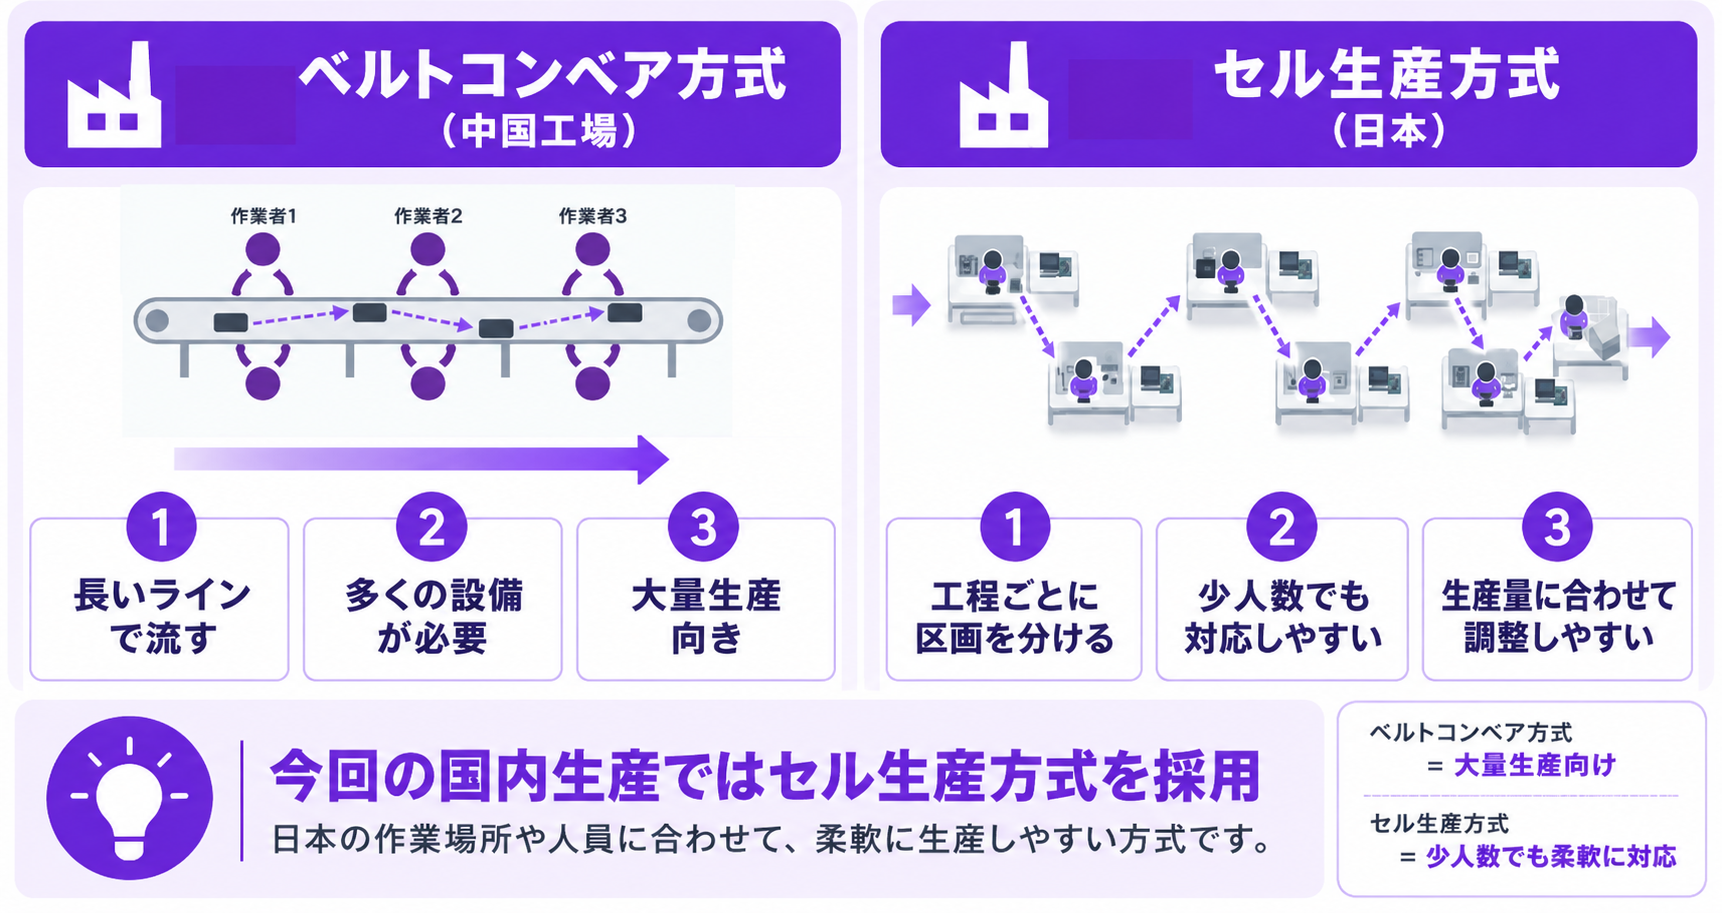
中国工場では、一本のベルトコンベアの両側に作業者が並び、流れてくる製品に順番に作業を行っていました。アサヒ電子様では、役割ごとに分けた区画の間で製品を受け渡す「セル生産方式」を採用しています。
(イチケン様)
ラインに流していくのと、このセル方式では、どちらの方が生産数が多いとか、効率がいいとかはあるんですか?
ラインに流していくのと、このセル方式では、どちらの方が生産数が多いとか、効率がいいとかはあるんですか?
(中橋)
ラインで流していく方が、配置できる人数が多い分、効率は良いです。一方でセル方式は、少人数でも少量生産に対応できますし、人数が多ければそれぞれのセクションに配置できるので、汎用性が高いというメリットがあります。。
ラインで流していく方が、配置できる人数が多い分、効率は良いです。一方でセル方式は、少人数でも少量生産に対応できますし、人数が多ければそれぞれのセクションに配置できるので、汎用性が高いというメリットがあります。。
本格量産では、今回の生産スペースで1日500〜700台程度の生産を目指しています。その前段階として、少量の製品を流し、各区画での作業や受け渡しを確かめました。
ここからは、配置図の①〜⑱に沿って見ていきます。後半には、当日時点で具体的な作業・検査内容を調整していた工程も含まれます。
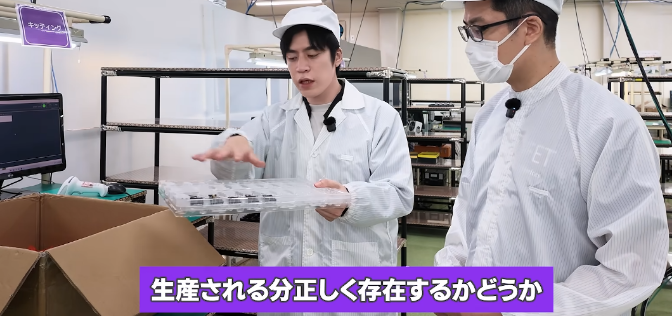
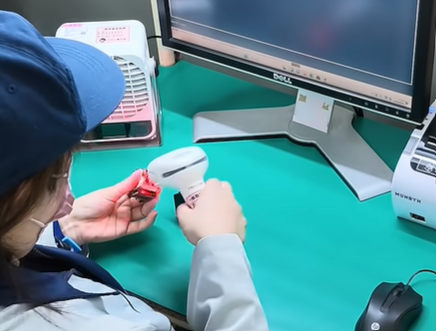
① キッティング:必要な部材をそろえる
基板・ケース・TFT液晶など、その日に使う部材を開梱し、必要な数量がそろっているかを確かめます。こうして作業に使う部材を準備するのが「キッティング」です。
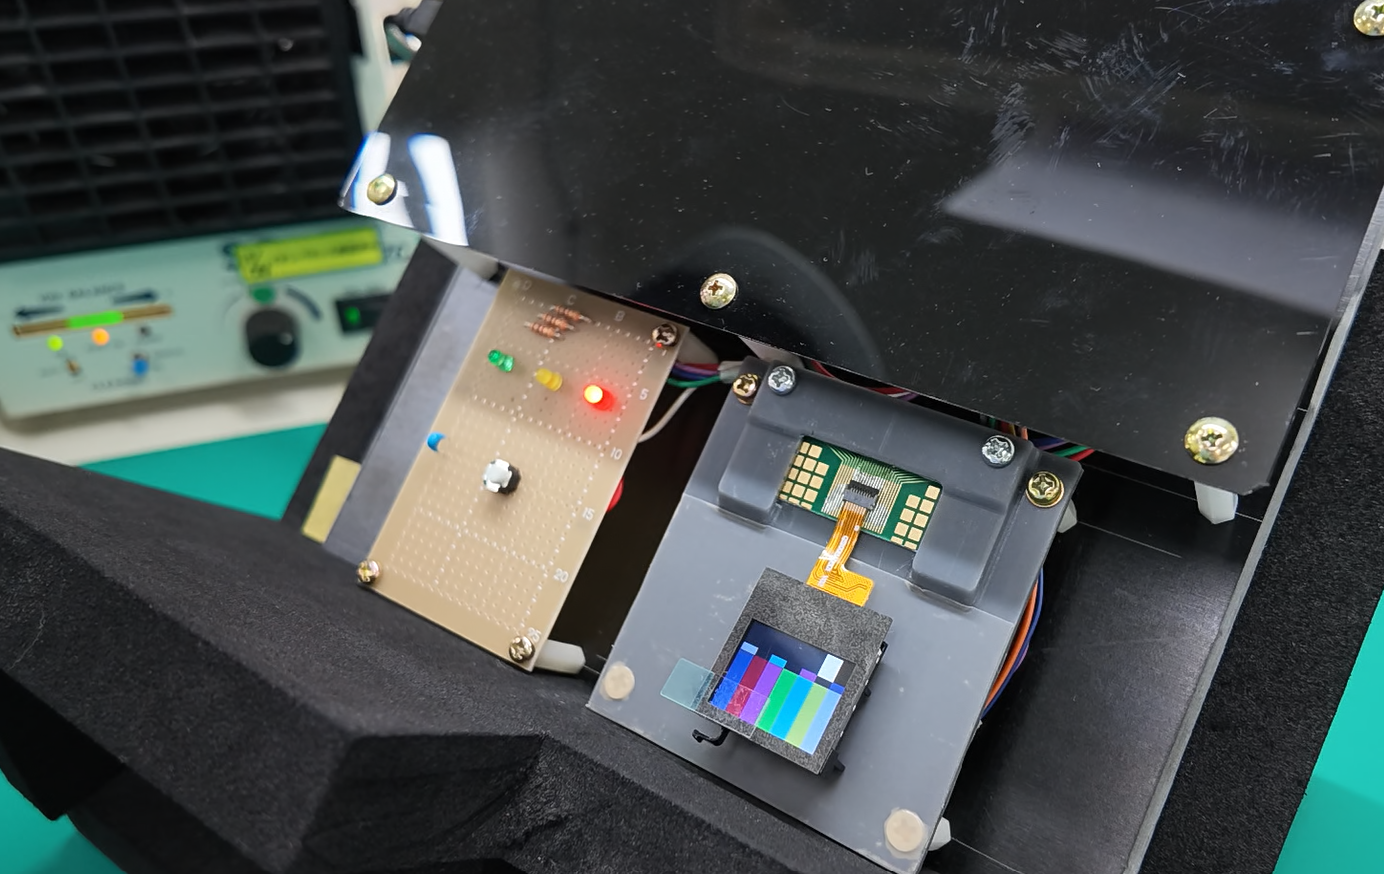
② TFT液晶の受け入れ検査:液晶単体で表示を確かめる
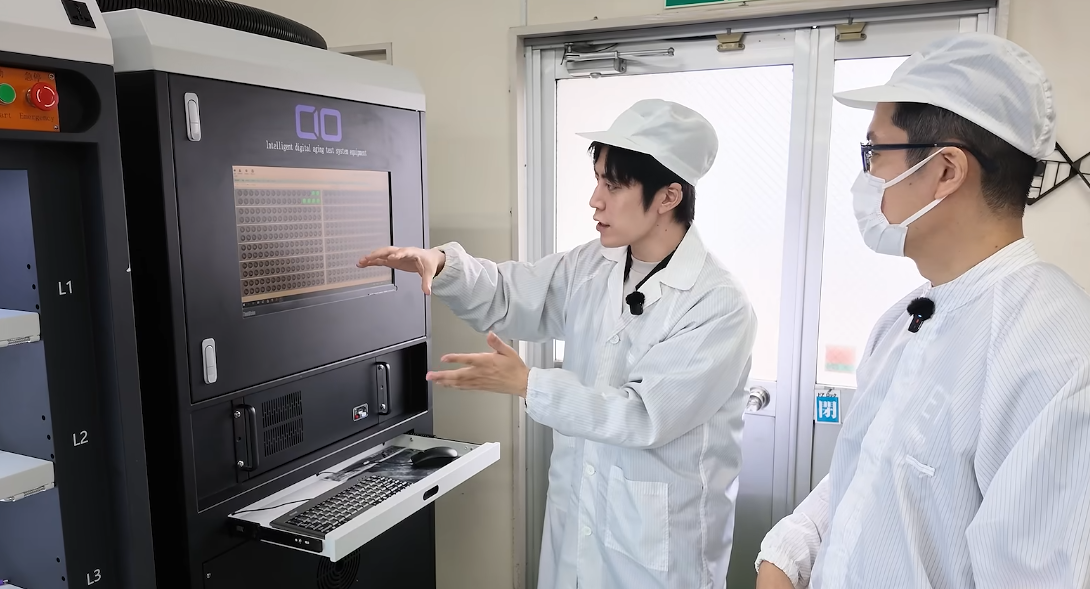
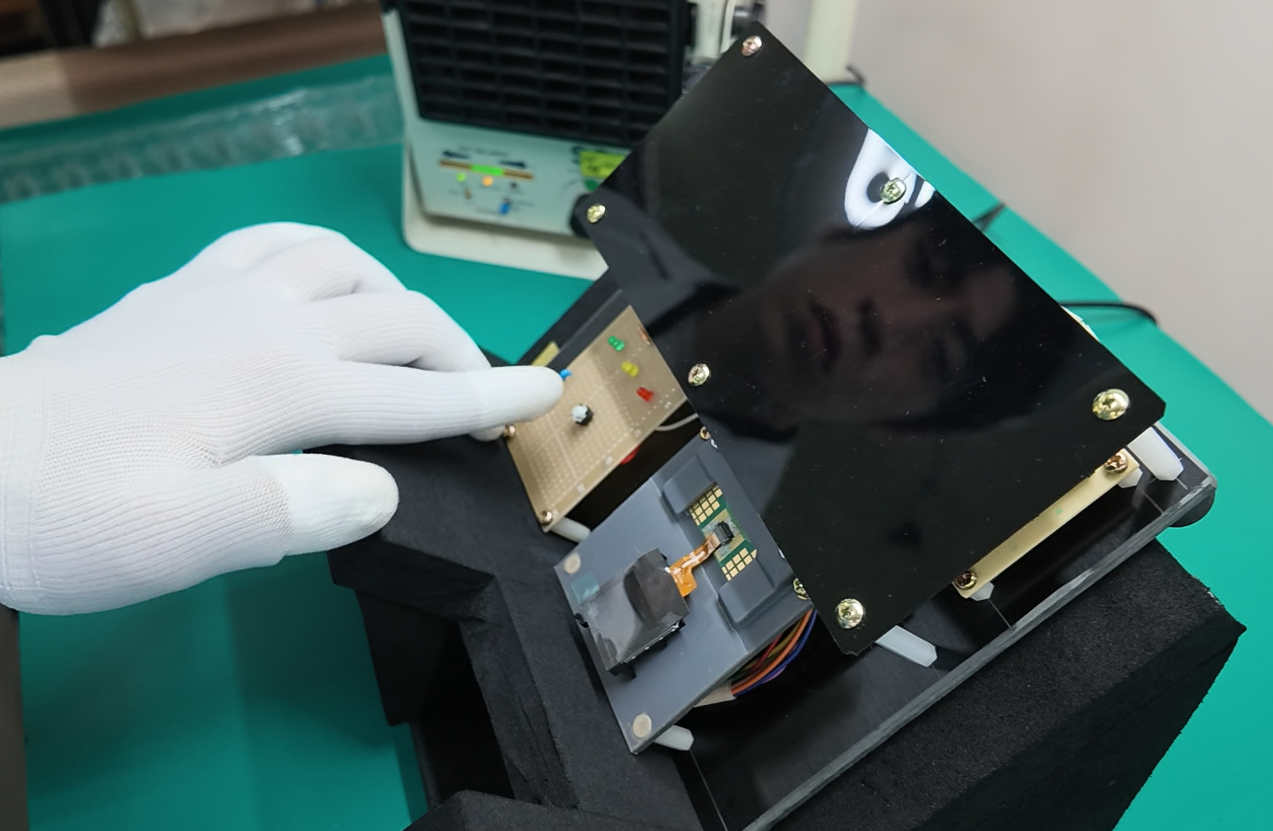
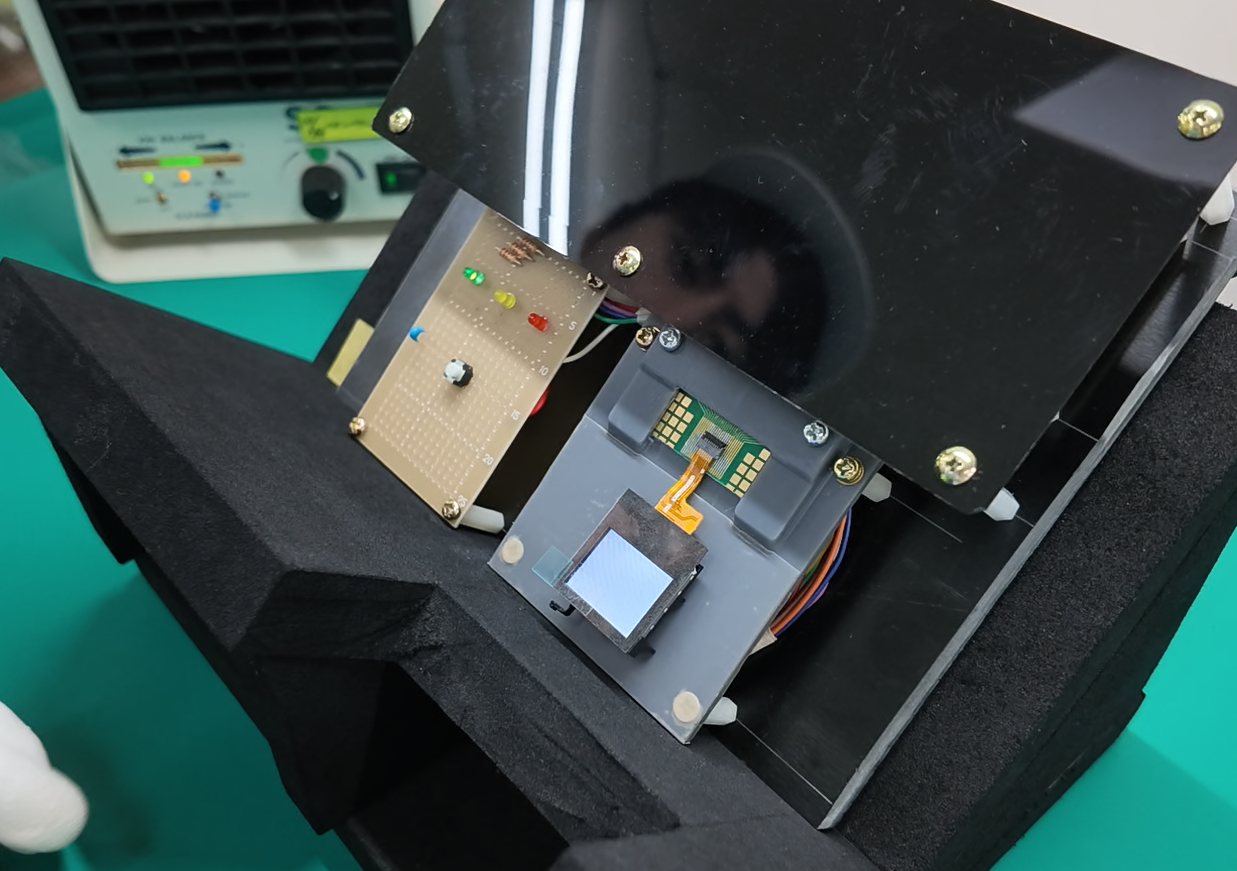
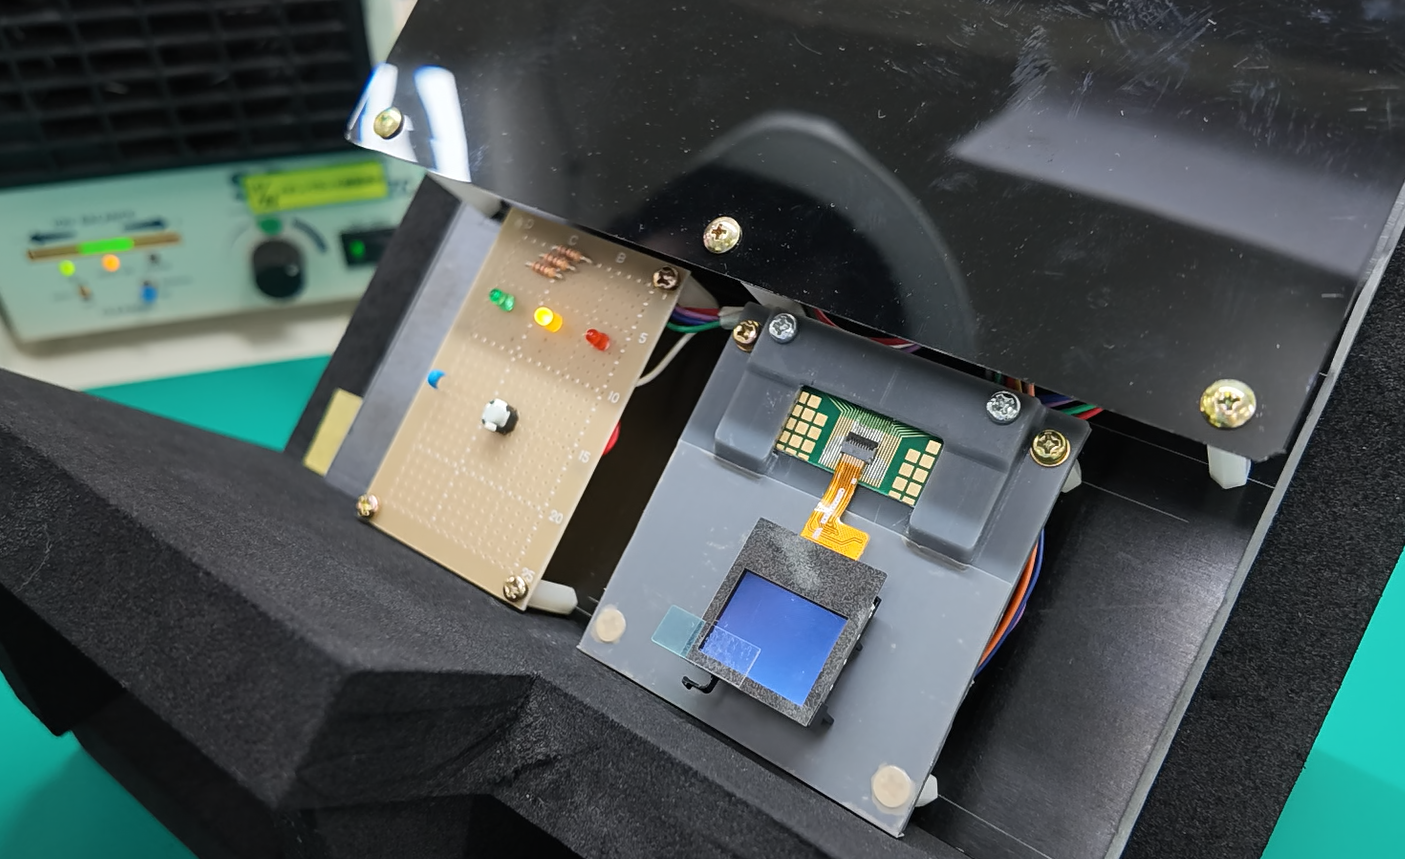
液晶単体の検査に使うのは、アサヒ電子様に製作いただいた専用治具です。液晶を接続し、明るさ100%・50%・カラースクリーン表示の3パターンを確認します。
(中橋)
TFTは部品の状態で分かれて送られてくるので、受け入れの段階で問題がないことを確認するために、治具を作りましょうとアサヒ電子様からご提案いただきました。
TFTは部品の状態で分かれて送られてくるので、受け入れの段階で問題がないことを確認するために、治具を作りましょうとアサヒ電子様からご提案いただきました。
【ここがポイント!】 不具合は、組み立てる前に見つける
組み立てた後で液晶の不具合が分かると、分解する手間やコストに加え、廃棄しなければならない部品が出ることもあります。液晶単体で確かめる工程を設けることで、その後の手戻りや部材の無駄を減らします。③ TFT液晶の取り付け:検査した液晶を基板につなぐ
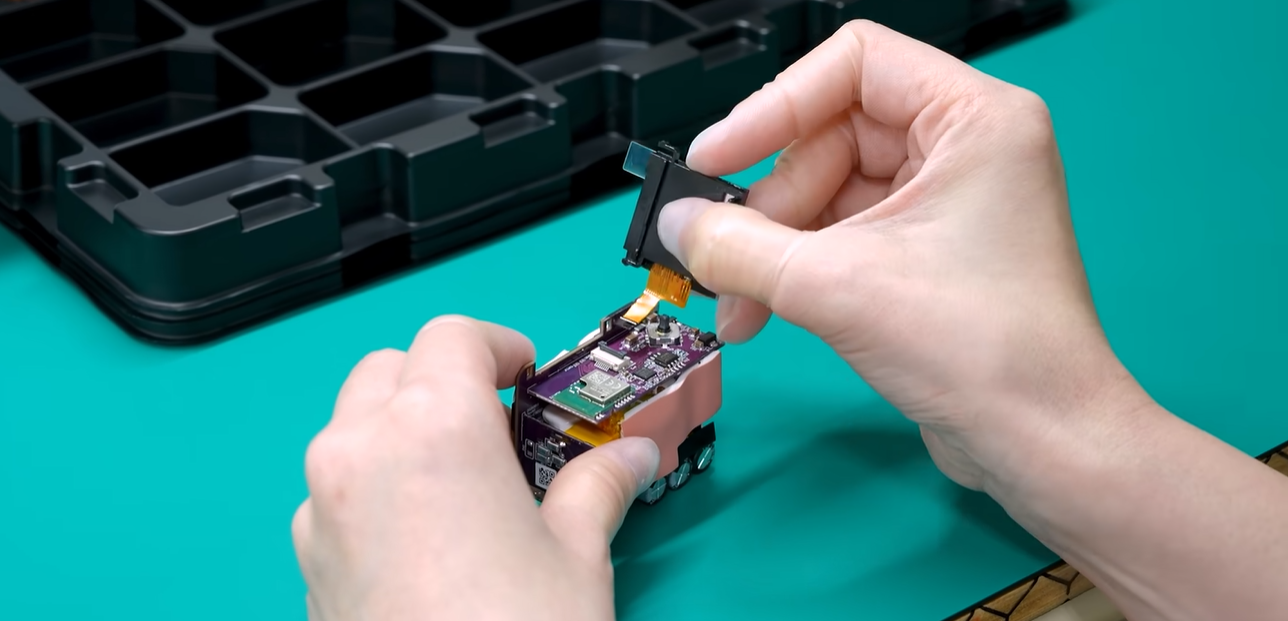
受け入れ検査で問題がなかった液晶を、基板へ取り付けます。静電気対策を施した作業場所で接続部を扱い、取り付けた状態を確認します。
④ ATE検査(1回目):液晶と基板を組み合わせて調べる
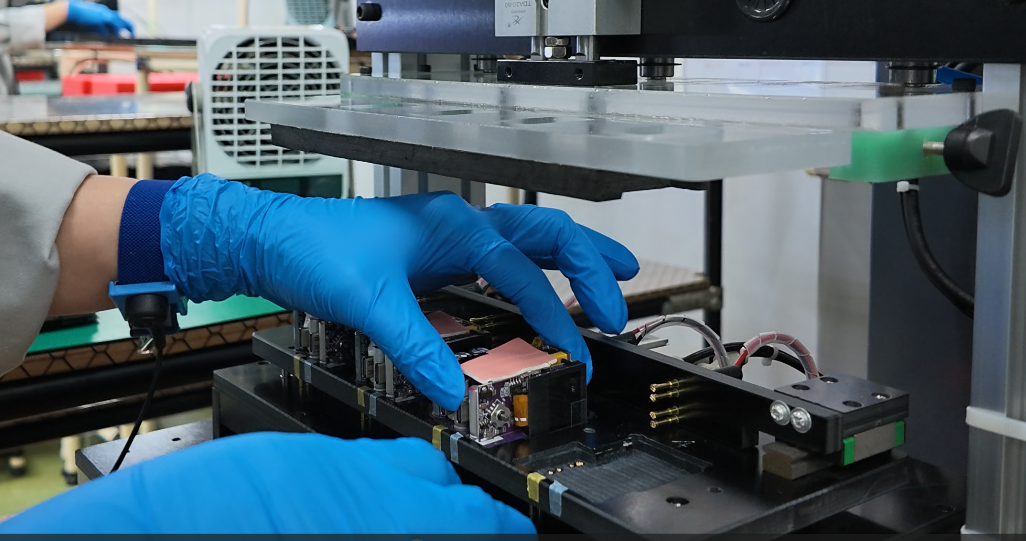
液晶を取り付けた基板を、自動で通電や動作を調べるATE検査設備にセットします。液晶単体での検査に続き、基板と組み合わせた状態を調べる工程です。
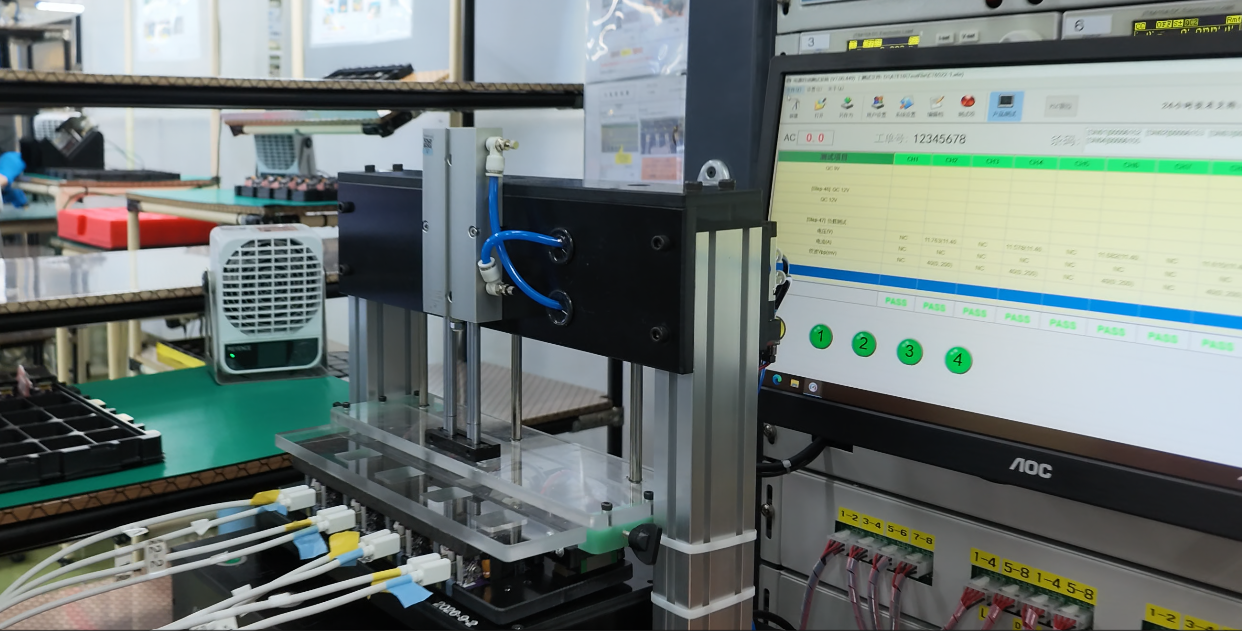
画面に表示される「PASS」は、その検査で問題がなかったことを示すものです。検査後はQRコードを読み取り、検査を行ったことを記録します。
⑤ ケースへの組み込み:製品側へQRコードを引き継ぐ
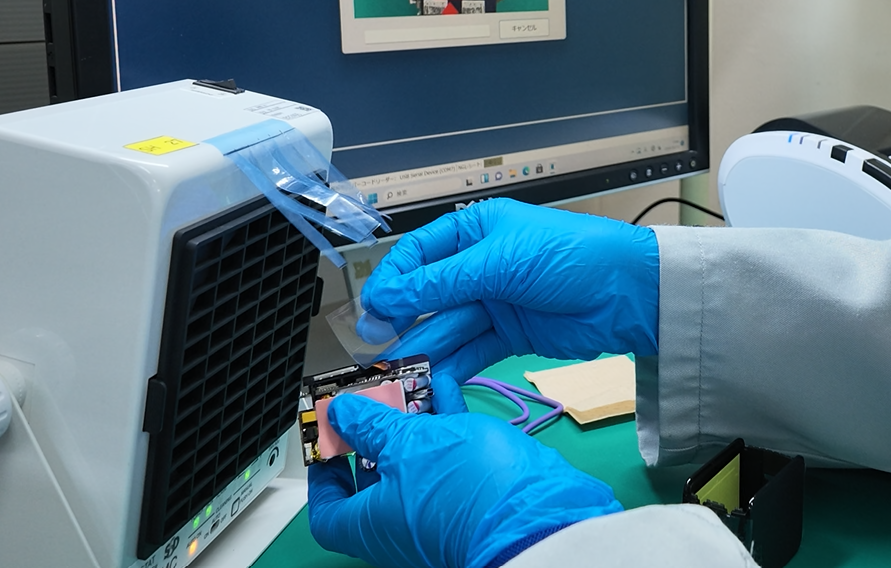
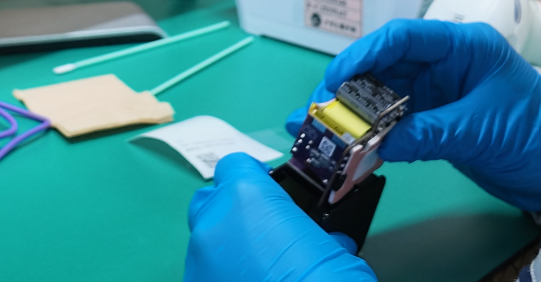
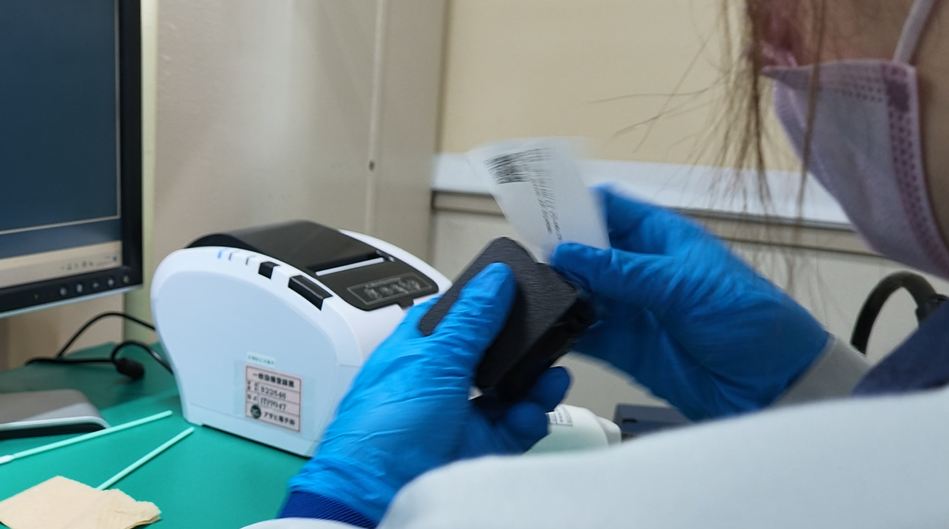
ほこりやチリを除去してから、基板と液晶をケースに組み込みます。ここでは、QRコードを印刷して製品側へ貼り付ける作業も行います。次の工程へ進めます。
(中橋)
ここから製品に組み立て始めるので、基板のQRコードが読めなくなります。その代わりにQRコードを印刷して貼り付け、基板と対になるコードを読み込みながら次の工程へ進めます。
ここから製品に組み立て始めるので、基板のQRコードが読めなくなります。その代わりにQRコードを印刷して貼り付け、基板と対になるコードを読み込みながら次の工程へ進めます。
【ここがポイント!】 コードが隠れても、履歴を途切れさせない
ケースに入れると、基板にあるQRコードは直接読み取れなくなります。対応するコードを製品側へ引き継ぐことで、組み立て後も履歴を記録し、不具合が起きた際に部材や工程をたどれるようにします。⑥ ポッティング材の注入:放熱に必要な量をそろえる
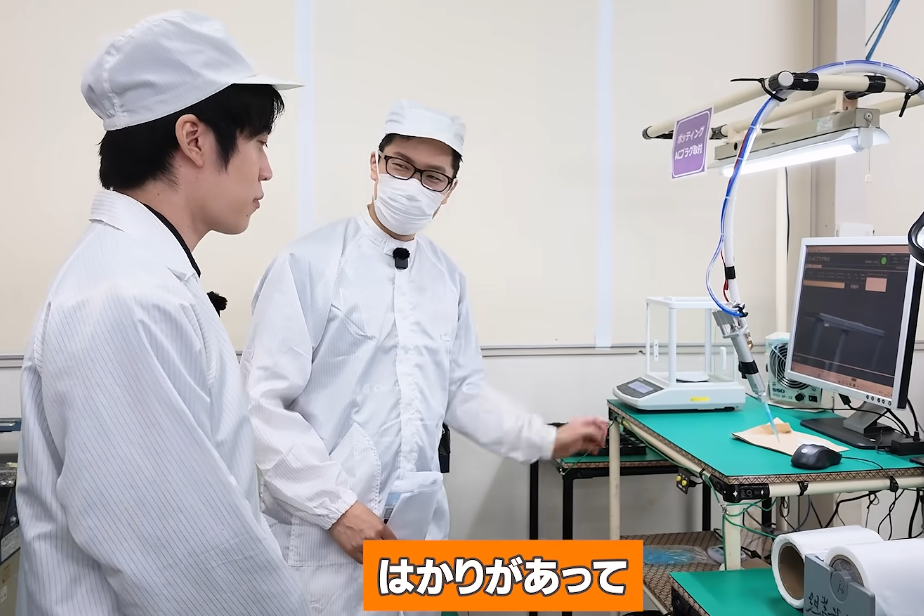
内部の熱をケースへ伝えるため、ACプラグ側にポッティング材を注入します。ここでは、はかりを使う作業にイチケン様が注目しました。
(イチケン様)
中国でもポッティング材は入れていたと思うんですけど、はかりがありますね。重さを量りながらやっているんですか?
中国でもポッティング材は入れていたと思うんですけど、はかりがありますね。重さを量りながらやっているんですか?
(中橋)
充填される量にムラがあると、放熱に影響が出てしまいます。多すぎると漏れ出てしまいますし、逆に少なくなりすぎないよう、重量計で量って質を担保しています。
充填される量にムラがあると、放熱に影響が出てしまいます。多すぎると漏れ出てしまいますし、逆に少なくなりすぎないよう、重量計で量って質を担保しています。
当日は、ケースに基板などを組み込んだ状態と、ポッティング材の注入後の2回、重さを量っていました。
【ここがポイント!】 注入した量は、前後の「重さの差」で確かめる
管理するのは製品全体の重さではなく、注入前後で増えた分です。その差が5.0〜7.0gに収まるようにすることで、見た目や作業者の感覚だけに頼らず、実際に入った量を確かめています。
(中橋)
どのくらいの時間で必要なグラム数に達するかを計算し、タイマー式で自動化していこうとご提案いただいて、進めている状況です。
どのくらいの時間で必要なグラム数に達するかを計算し、タイマー式で自動化していこうとご提案いただいて、進めている状況です。
(イチケン様)
作りながら、いろいろ改善していく感じですね。
作りながら、いろいろ改善していく感じですね。
ポッティング材の注入後は、ACプラグを取り付けます。手で押し込んではめる作業で、取り付ける際には固さも感じられました。プラグを取り付けたら、ケースと蓋を接合する工程へ進みます。
⑦ 超音波溶着:ケースと蓋を接合する
超音波による振動を利用して、ケースと蓋を接合します。ここで外装が閉じられるため、液晶の取り付けや内部の異物の確認は、それまでの工程で済ませておく必要があります。
⑧ ファームウェア更新:必要な変更に国内で対応する
ファームウェアは、充電器の動作を制御するソフトウェアです。仕様変更などで書き換えが必要になった際は、国内で対応できるようにしています。書き換え後は、バージョンを確認します。
⑨ エージングテスト:負荷をかけ、長時間の動作を確かめる
エージングテストは、CIOのケーブルで製品を設備につなぎ、合計約4時間、負荷をかけて動作を確認する工程です。短時間の通電では見つかりにくい不具合がないかを調べます。
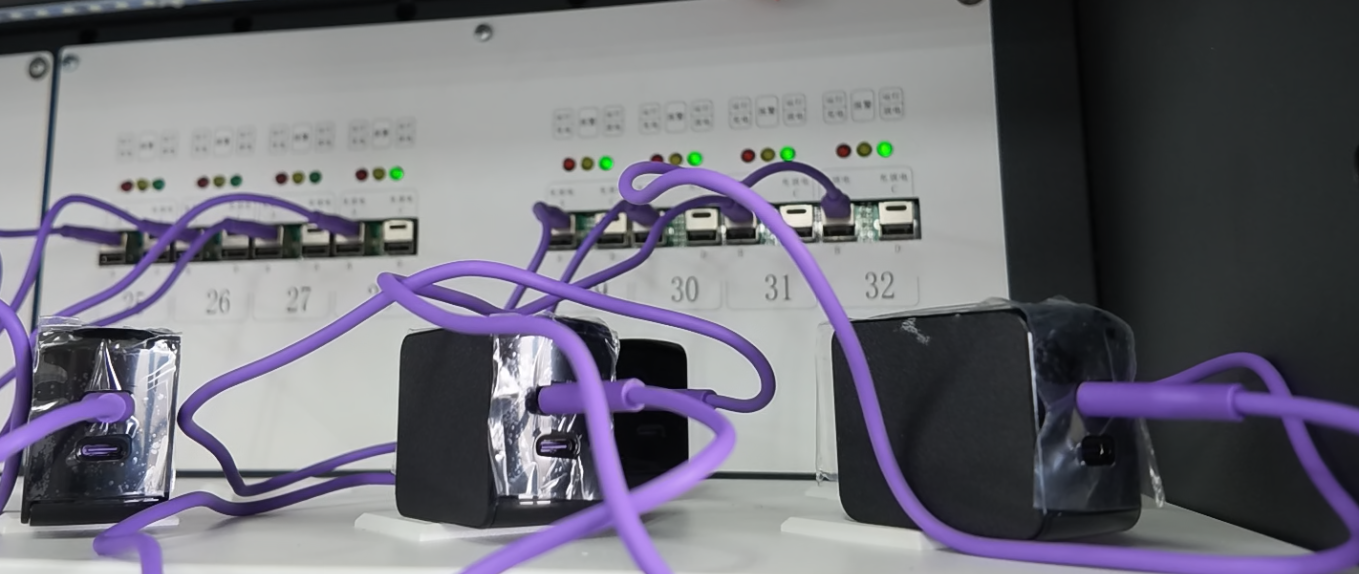
写真は、1階に仮設置したエージング設備です。試作量産の段階では、生産ラインと同じ場所に設置するための配線工事などが必要で、検査の際は別の階へ製品を運ぶ形になっていました。
(中橋)
生産ライン側に設置するには配線工事なども必要だったので、今回の段階では一旦1階に置いていただいています。本格量産のときに、そのまま別の階で行うことが生産効率のボトルネックにならないか、最終協議しているところです。
生産ライン側に設置するには配線工事なども必要だったので、今回の段階では一旦1階に置いていただいています。本格量産のときに、そのまま別の階で行うことが生産効率のボトルネックにならないか、最終協議しているところです。
【ここがポイント!】 設備の「置き場所」も、量産に向けた調整事項
装置を別の階に置く場合、検査の前後に製品を運ぶ作業が必要になります。必要な検査を行いながら、生産の流れを妨げずに受け渡せるか。設備そのものだけでなく、製品を運ぶ流れも含めて配置を詰めていきます。尚、⑩以降は、具体的な作業・検査内容を調整している工程です。
9月28日時点では、絶縁耐圧試験以降の各工程で行う具体的な作業・検査内容は、まだ定まっていませんでした。
以下は、当時準備していた区画と、そこで行うことを想定している内容です。
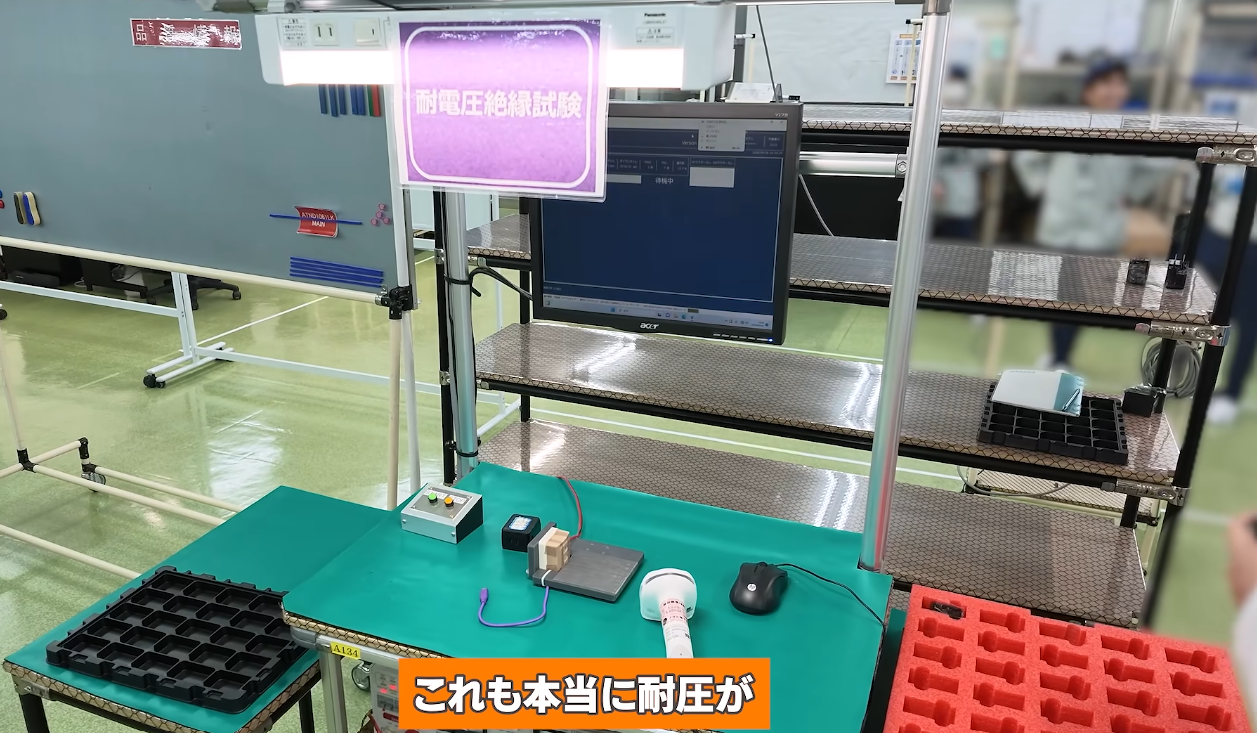
⑩ 絶縁耐圧試験:電気的な絶縁を確かめる
高い電圧をかけ、電気的な絶縁が保たれているかを調べる工程です。感電を防ぐうえで重要な確認で、試作段階の治具を用意し、具体的な運用を詰めていきます。
⑪ ATE検査(2回目):組み立て後の製品を調べる
基板と液晶をケースへ組み込み、超音波溶着した後の完成品を、もう一度検査する想定です。④と同じATE設備で治具を交換し、完成品の状態で通電や動作を確認する構成です。
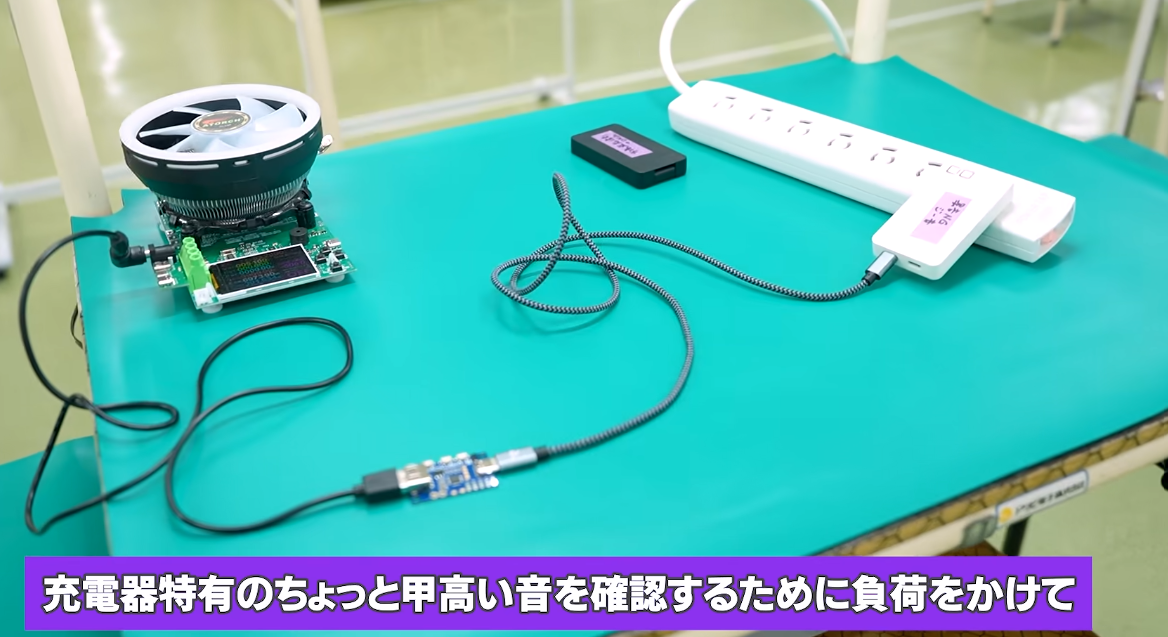
⑫ コイル鳴き確認:工場内で、どう音を聞き取るか
製品に負荷をかけ、動作中に発生する高い音を確かめるための工程です。当日は検査用の区画を用意していましたが、音を聞き取るための環境や方法を調整中です。
(中橋)
オープンな空間なので、音が聞き取りづらかったり、確認漏れが生じたりする可能性があります。静かな環境でどう確認するかを、今まさに詰めている状況です。
オープンな空間なので、音が聞き取りづらかったり、確認漏れが生じたりする可能性があります。静かな環境でどう確認するかを、今まさに詰めている状況です。
検査項目を設けることに加え、周囲の音に影響されず、製品の音を聞き取れる環境や方法を詰めています。
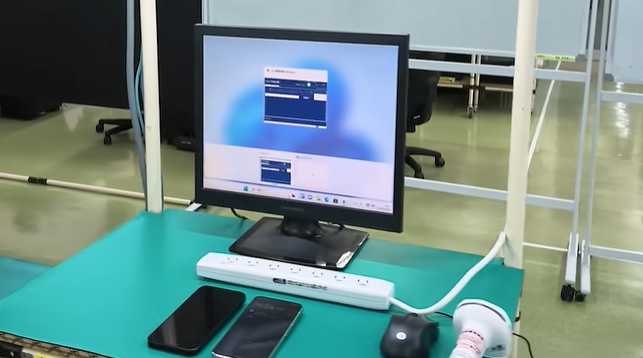
⑬ 実機試験:実際の機器につないで充電を確かめる
お客様が使用される機器を用意して実際に製品を接続し、正しく認識され、充電できるかを確かめる工程です。ATE検査での通電確認に加え、実際の使用に沿った確認を行います。
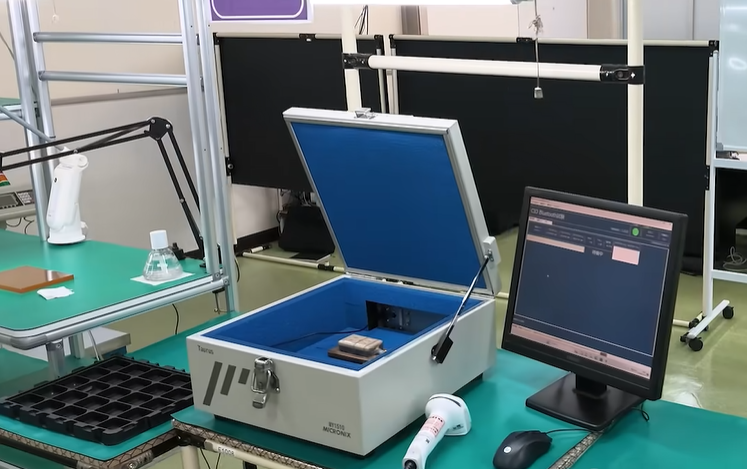
⑭ Bluetooth試験:接続とアプリ操作を確かめる
Bluetoothで接続し、アプリからの操作によって画面や設定が正しく反映されるかを確認する工程です。通信の接続と、操作した内容が製品へ反映されることを確かめます。
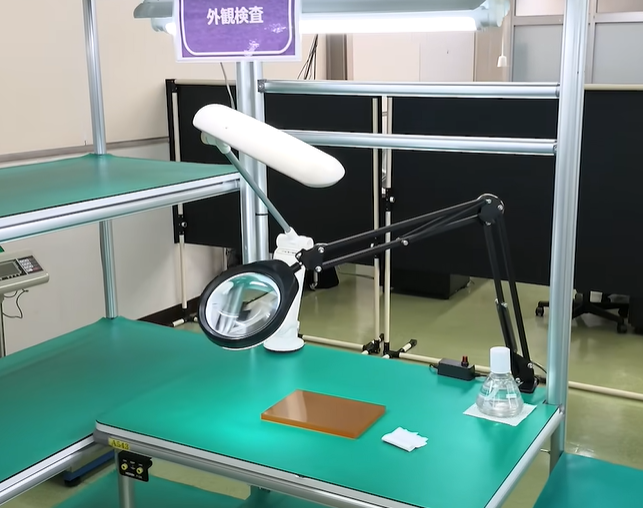
⑮ 異音・外観確認:組み立てに関わる異音や傷・汚れを調べる
内部の部品が外れてカラカラと音がしないか、外観に傷や汚れなどがないかを確かめる工程です。動作中のコイル鳴きとは別に、組み立てに関わる異常も確認します。
⑯ 個装箱の前加工:梱包資材を準備する
パッケージや段ボールなど、製品を収める資材を準備します。必要な資材を使える状態にし、次の梱包作業へ渡すための工程です。
⑰ 個装梱包:製品と同梱物を箱に収める
製品と同梱物を1台分ずつ箱に収める工程です。入れ忘れを防ぐための重量確認や、QRコードを使った確認も実施予定です。
⑱ 集合梱包・出荷待機:出荷に向けて製品をまとめる
個装した製品をカートンにまとめ、出荷検査を経て出荷を待つ工程です。CIOによる出荷品質検査も含め、出荷までに必要な確認方法を整えていきます。
4.本格量産までに調整すること
国内で担う範囲を決め、設備と作業場所を整えたうえで、今回の試作量産では実際に製品を流す段階まで進みました。
液晶の受け入れ検査にはアサヒ電子様にご提案・製作いただいた専用治具を使い、ポッティング材は注入前後の重量差で管理する運用を行いました。一方、量産を始めるまでに、具体的な方法を詰める項目も残っています。
試作量産時点で調整していること
- 絶縁耐圧試験以降の具体的な作業・検査内容が未確定
- コイルなきを聞き取るための検査環境・方法を調整中
- エージング設備の最終は一・移動方法が未確定
(中橋)
まだ詰め切れていない部分もありますので、これから毎週のようにアサヒ電子様に出向きながら、進めていきたいと思っています。
まだ詰め切れていない部分もありますので、これから毎週のようにアサヒ電子様に出向きながら、進めていきたいと思っています。
日本で担う工程を広げるための管理方法を決め、それを実際の作業場所や設備に落とし込み、製品を流して確かめる。今回の試作量産は、その一連の準備を実際の生産へつなげる段階となりました。
引き続きアサヒ電子様とともに作業方法や検査環境を調整し、本格量産に向けた準備を進めていきます。
手作業での負担や注入量のばらつきを、量産に向けてどう減らしていくのか。具体的な改善の結果については、量産時の記事にて、ご紹介します。
次に取り組むこと
用語について
PCBA
電子部品が実装された基板。TFT液晶
製品に搭載するディスプレイ部分。治具
組み立てや検査を行うための専用の補助器具。MES
製造工程を管理するQRコードを使用したシステム。使用した部材や検査の実施状況などを記録する。トレーサビリティ
使用した部材や、通った工程・検査の履歴を後から追えるようにする仕組み。ポッティング材
今回の製品では、内部の熱をケースへ伝えるために使用する材料。関連記事・関連コンテンツ
関連動画