試作量産から本格量産へ。現場の声と製造の工夫が支える品質
10月13日、福島のアサヒ電子様で国産充電器の本格量産が始まりました。
試作量産からの改善と、同じ品質でつくり続けるための工夫を、製造現場と品質管理の担当者に伺いました。
この記事の要点
現場の声をもとに、作業のばらつきや負担を減らす
材料を注入する設備や専用の道具、検査方法を見直し、担当する人によるばらつきや、繰り返し作業する負担を減らしています。
生産開始の時期を見据えて準備し、量産への移行条件を確認
事前に工程を想定していたことが、約1週間での改善につながりました。現場責任者の佐藤様に、準備の背景と量産へ進む判断軸を伺いました。
完成品だけでなく、つくられ方にも目を向ける
工程変更が製品に与える影響を確認し、量産開始後も現場へ足を運ぶ。良品を継続してつくれる状態を、現場との関わりから支えています。
1.現場責任者の佐藤様と確認した、試作量産からの改善
試作量産で見えてきた作業のばらつきや負担に対して、本格量産までにどのような改善を行ったのでしょうか。
まずはアサヒ電子様の現場責任者である佐藤様と製造現場を回り、試作量産から変わった点を伺いました。途中、菅野社長、生産技術部の服部様にも、それぞれの工夫についてお話しいただきました。
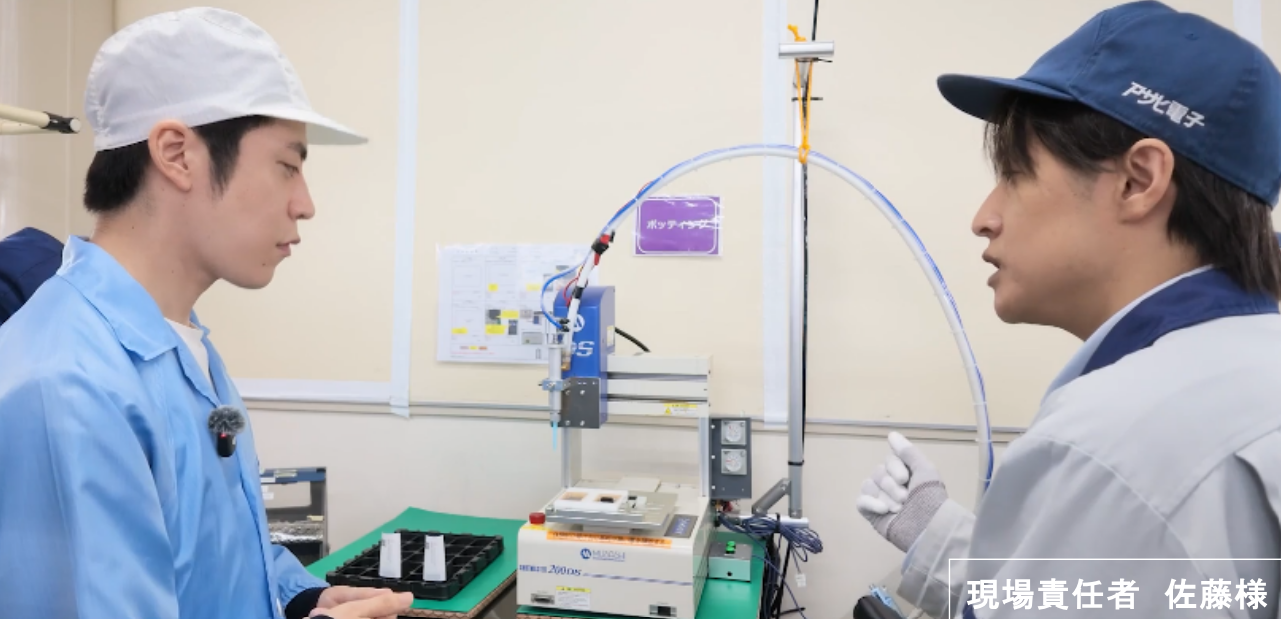
◆材料の量と塗り方を、担当する人が変わってもそろえたい
充電器の内部には、部品からケースへ熱を伝えるための材料を入れます。この作業が「ポッティング」です。試作量産では手作業で注入し、作業の前後で重さを量って、入れた量を確認していました。
(佐藤様)
誰がやっても同じものが、同じ品質で作れるという形を目指しています
誰がやっても同じものが、同じ品質で作れるという形を目指しています
そのためにアサヒ電子様が活用したのは、もともとICという電子部品を削って加工するなど、別の用途で使っていた設備でした。
プログラムを設定することで今回の材料の塗布にも使えると考え、製品をセットしてボタンを押すと、決めた量を決めた動きで塗れるようにしています。
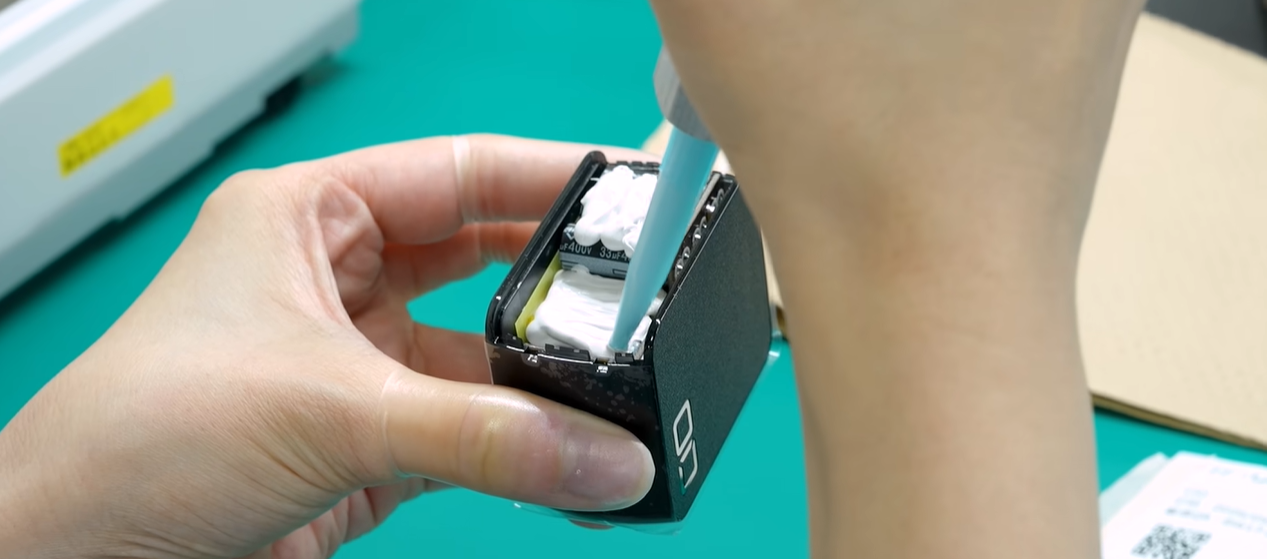
△試作量産時:手作業で注入
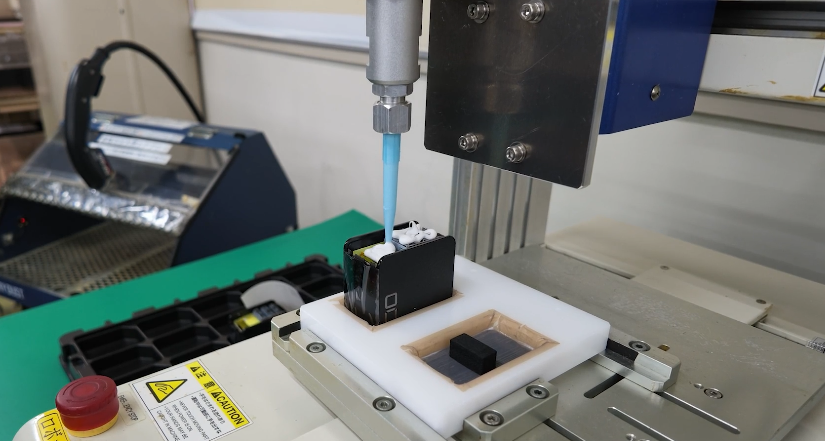
△今回:設備で注入量と塗る動きを制御
前回検討していた注入時間の管理から、塗る動きも含めて設備で制御する方法へと進んでいました。
アサヒ電子様では、現場の要望に応じて既存設備を応用したり、作業を自動化したりと、これまで培ってきた生産技術を生かした改善を行っています。そのノウハウが、今回の工程にも生かされていました。
◆毎日何百回も繰り返す作業だから、手への負担を減らす
折りたたみ式のACプラグを取り付ける工程も、試作量産では手で押し込む作業でした。中橋が体験した際にも力が必要で、佐藤様からは、1日に何百台も作業すると手にマメができてしまうこともある、というお話がありました。
上記を踏まえ、本格量産に向けて導入したのは、この製品用にアサヒ電子様が社内で製作した、取り付けを助ける道具「治具」です。
(佐藤様)
現場からのやりづらさとか、ばらつきが出るといった声を拾い上げて、関係部署と協力しながら、こういう形に作らせてもらっています
現場からのやりづらさとか、ばらつきが出るといった声を拾い上げて、関係部署と協力しながら、こういう形に作らせてもらっています
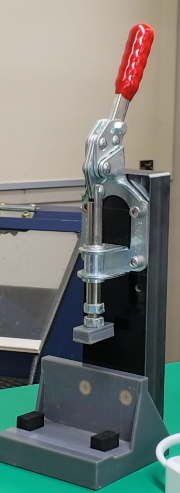
△開発された専用治具
実際に使っている作業者の方にも、前回との違いをお伺いした際には「軽く押すだけでしっかりとはまり、作業のスピードも上がった」とのことした。
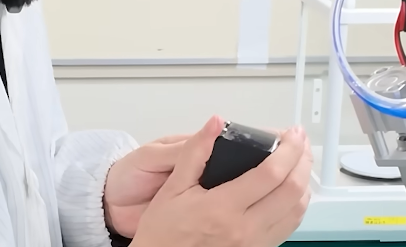
△試作量産時:強い力で押す必要があった
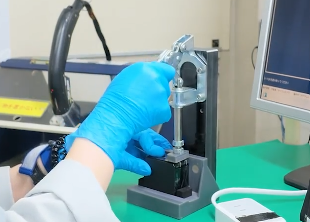
△今回:軽い力ではまるようになった
現場から上がった作業のしづらさを、専用の治具で改善する。
繰り返し作業する人の負担を減らすために、現場の声が道具づくりに生かされていました。
◆ 蓋を接合する設備に、状態の変化を捉える「AEセンサ」を追加
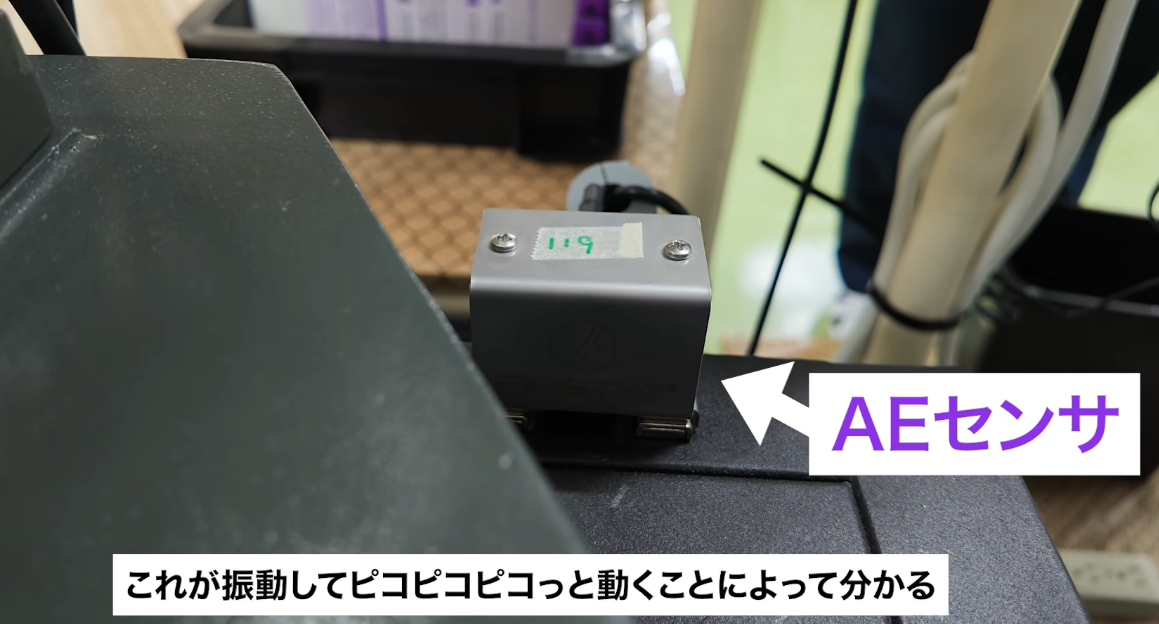
ケースと蓋は、超音波の振動を使って接合します。この工程には、新たに「AEセンサ」が取り付けられていました。このセンサは微弱な振動を捉え、設備や加工の状態の変化を調べるためのものです。
佐藤様からは、設備が壊れてから気づくのでは、その間につくった製品が次の工程へ進んでしまうため、異常の予兆を把握する目的で取り付けたと伺いました。
ここで菅野社長にも、導入の背景を補足いただきました。アサヒ電子様では、以前からほかの設備にもこのセンサを使っています。今回は、中国から届いた溶着設備に、実際の作業状態を確認する方法を加えようと考えたそうです。
エージングテストは、製品に長時間負荷をかけ、短時間では見つかりにくい初期の不具合を確認するものです。
(菅野様)
エージングのところも全数検査という、多分それが思想だと思ったので。その思想に合わせて、やれるところはちょっとやろうという形で、実は入れてみました
エージングのところも全数検査という、多分それが思想だと思ったので。その思想に合わせて、やれるところはちょっとやろうという形で、実は入れてみました
撮影の前日には、振動の状態を表す波形を確認し、変化を捉えられたことから、引き続き使用しているとのことでした。
製造を担う側でも、CIOの方針に合わせて確認できることを加える。
これまで使ってきた技術を今回の設備にも取り入れ、実際に計測しながら、品質を確認する方法を広げていました。
◆検査する1台と確実につなぎ、アプリの動作を確認する
Bluetoothの検査については、生産技術部の服部様に伺いました。本製品はスマートフォンのアプリから表示や設定を変更できるため、その操作が製品に正しく反映されるかも確認します。
製造現場では、周囲の工程でも製品に電源が入っているため、検査対象とアプリを確実につなげる必要があります。
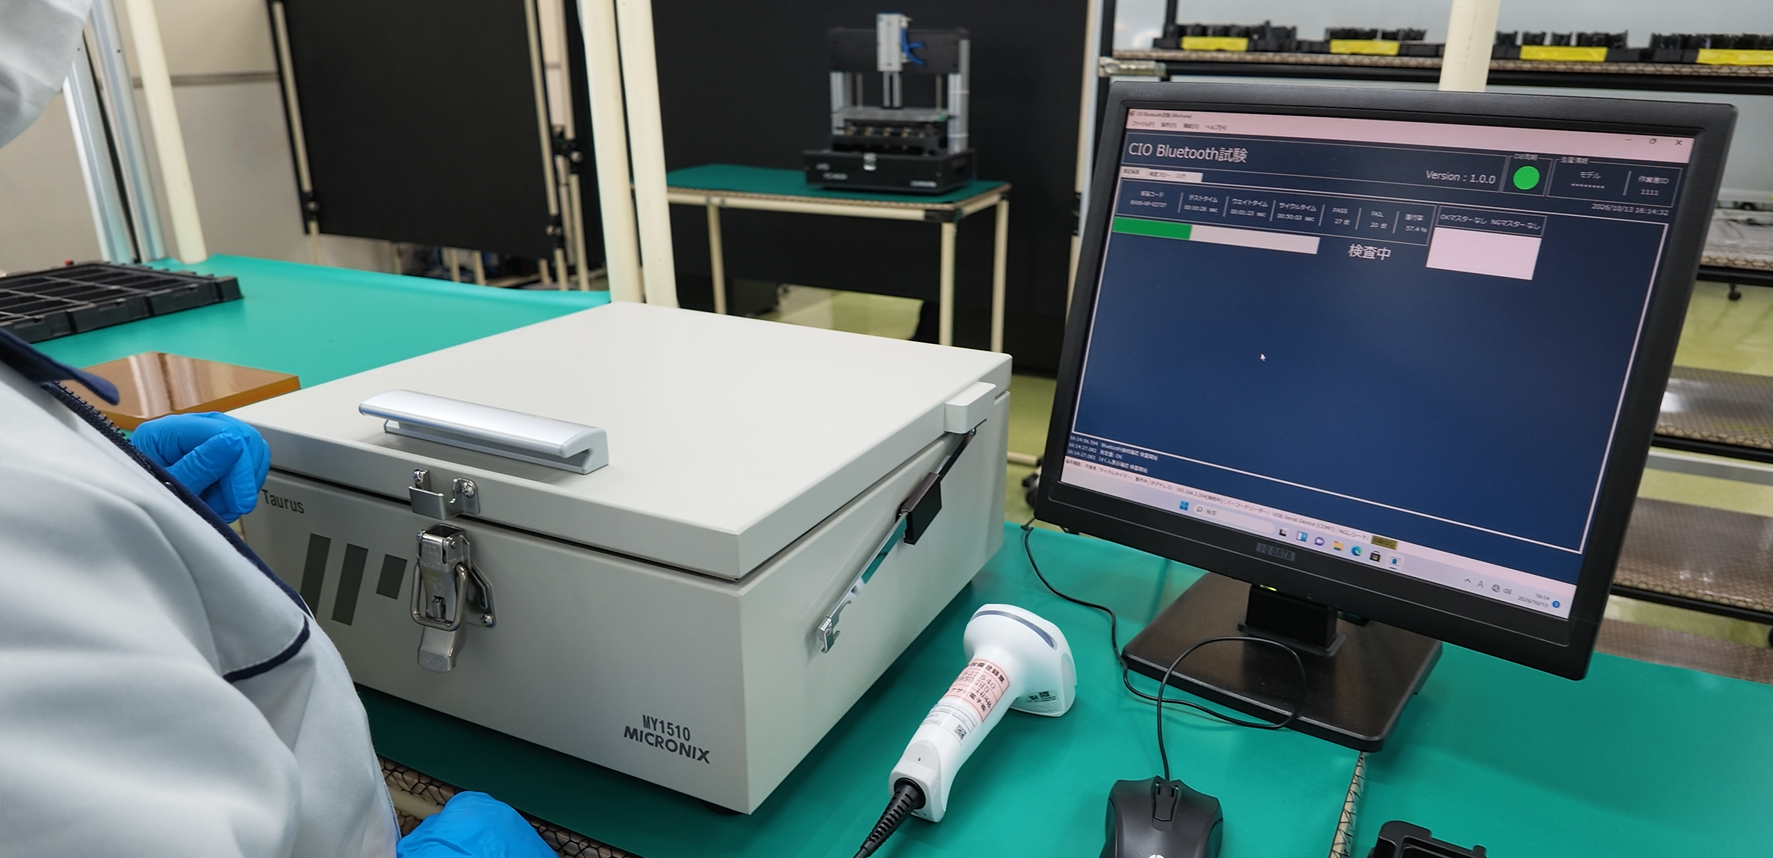
そこで検査時には、外部の電波の影響を抑える「シールドボックス」を活用。
(服部様)
中にスマートフォン自体を格納して、製品と1対1で通信できるような環境を作っています
中にスマートフォン自体を格納して、製品と1対1で通信できるような環境を作っています
ボックス内のスマートフォンは、パソコンから操作します。
その仕組みも、アサヒ電子様のソフト開発グループが製作しました。USB経由でスマートフォンを操作し、そのアプリからBluetoothで製品の表示を切り替えます。
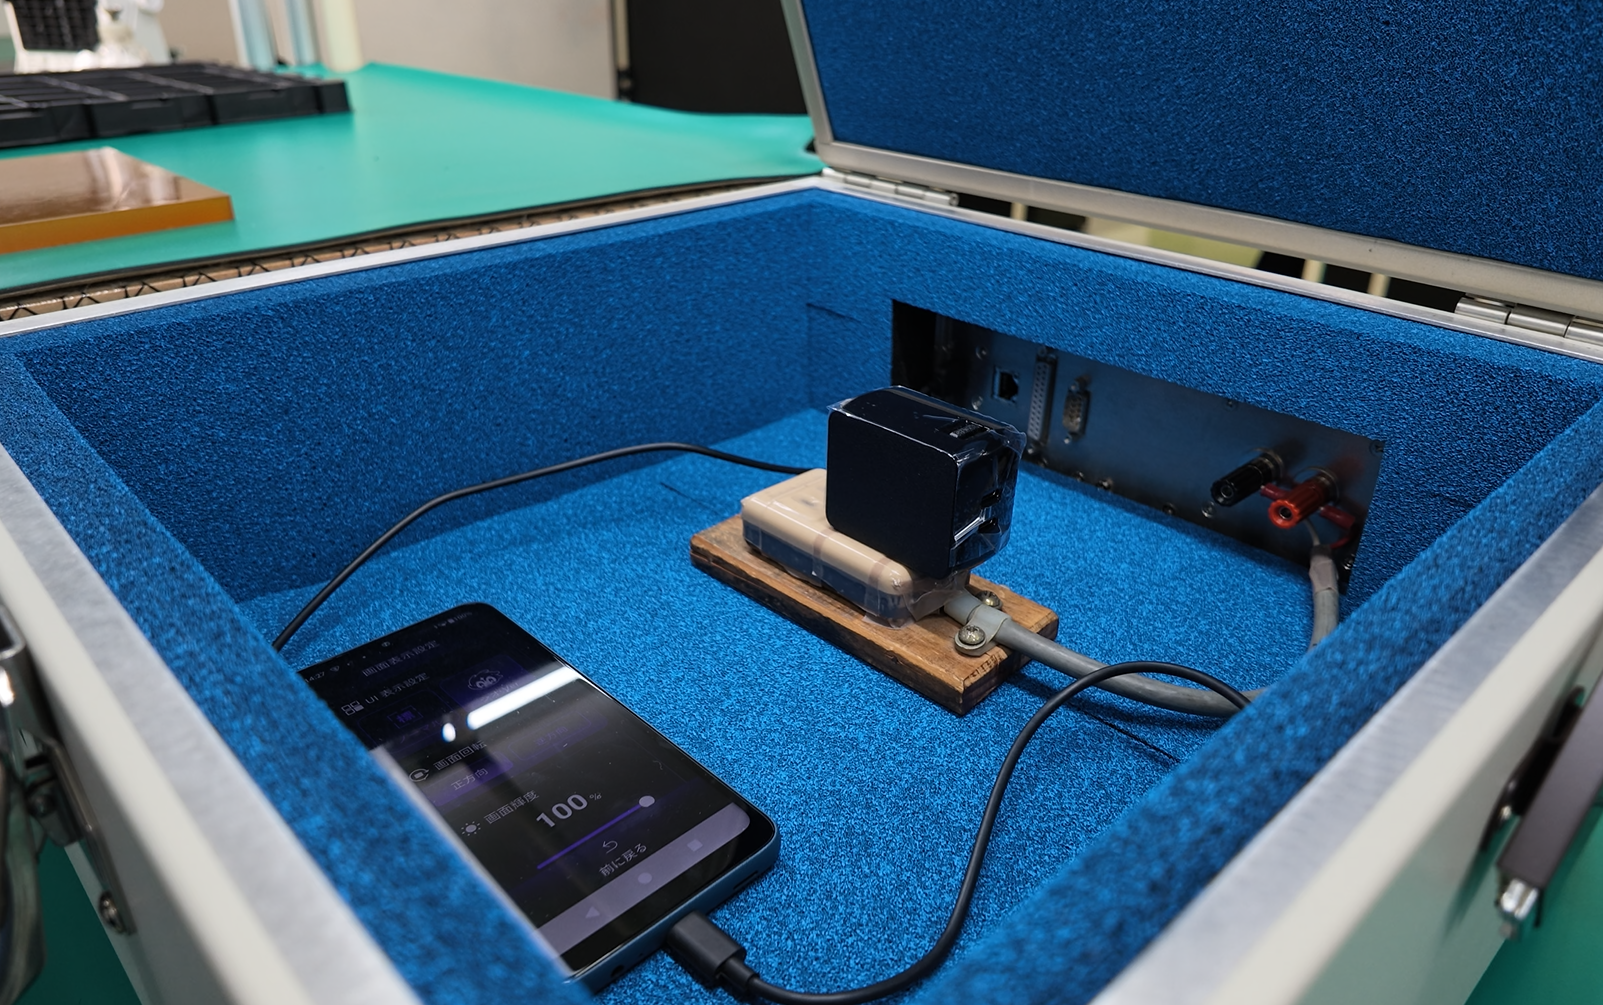
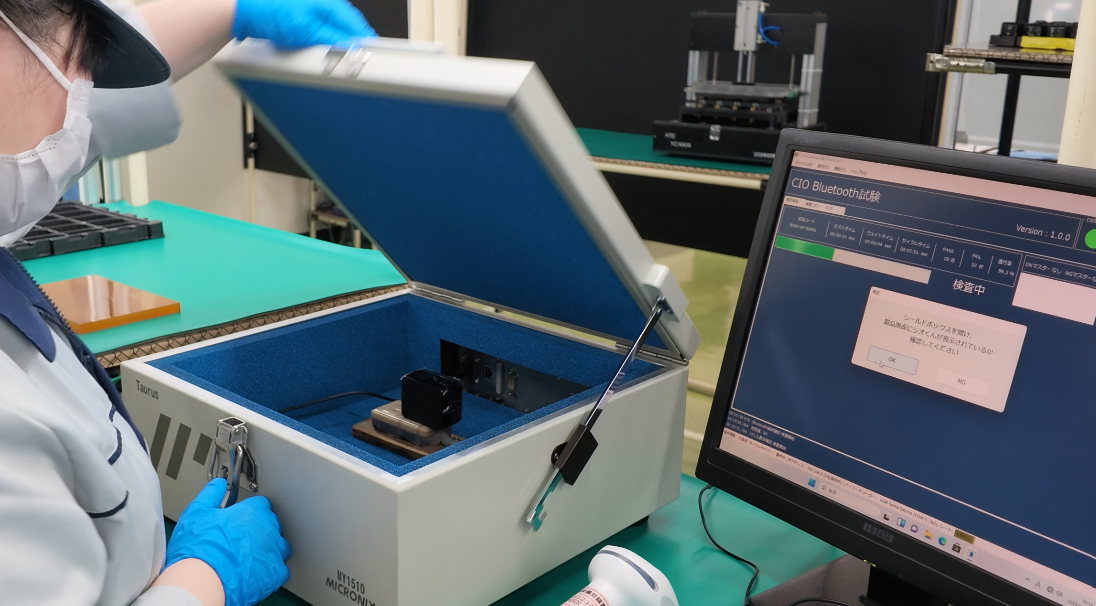
パソコンの画面には、作業者への確認指示が表示されます。作業者はボックスを開け、製品の表示が切り替わっているかを目視で確認。最後に、表示や明るさを出荷時の設定へ戻して検査を終えます。
アプリの操作はパソコンで制御し、実際の表示は人が確かめる。量産現場で繰り返し検査できる流れを、自社の開発力で形にしていました。
実際の操作確認手順
◆ 約1週間で改善できた背景と、本格量産へ進む判断
設備や道具の改善を見たうえで、佐藤様に、準備にかかった期間を伺いました。先ほど紹介した治具の製作や自動化も含め、なんと約1週間で対応したとのことです。
(佐藤様)
あらかじめ、どういった工程があるかを想定させていただいていたというのが、初速につながったのかなと思っております
あらかじめ、どういった工程があるかを想定させていただいていたというのが、初速につながったのかなと思っております
作業場所を確保し、作業者の配置も計画していたため、生産開始の時期までに必要な改善を終えられるよう、準備をすすめていたそうです。
前回の対談で菅野社長から伺ったのは、「スケジュールを合わせることも品質」という考え方です。
求める品質の製品を、必要な時期に生産できるように準備する。その考え方が、今回の立ち上げにもつながっています。
そのうえで、アサヒ電子様では本格量産へ移行できる状態かどうかを確認していました。
佐藤様が挙げた判断軸は、次の3点です。
① 試作量産で挙がった課題への対応が完了していること
② 検査基準が明確になっていること
③ 作業者の習熟が確認できていること
各工程で何を満たせば次へ渡せるのかを明確にし、実際に担当する作業者が、その基準を満たす製品をつくれるかを確認します。
習熟については、出来上がった製品の状態を見て、問題があれば作業者へフィードバックすることを繰り返したと伺いました。
担当する人が変わっても合格基準を満たせるかを確かめ、本格量産へ進む判断をしたとのことです。
2.品質管理課の遠藤様に聞く、良品をつくり続けるための現場との関わり
量産が始まると、同じ品質の製品を継続してつくるための管理が必要になります。
ここからは、品質管理課の遠藤様に、現場の課題をどのように受け止め、改善へつなげるのかを伺いました。
◆作業しやすくする変更も、品質への影響を確認してから
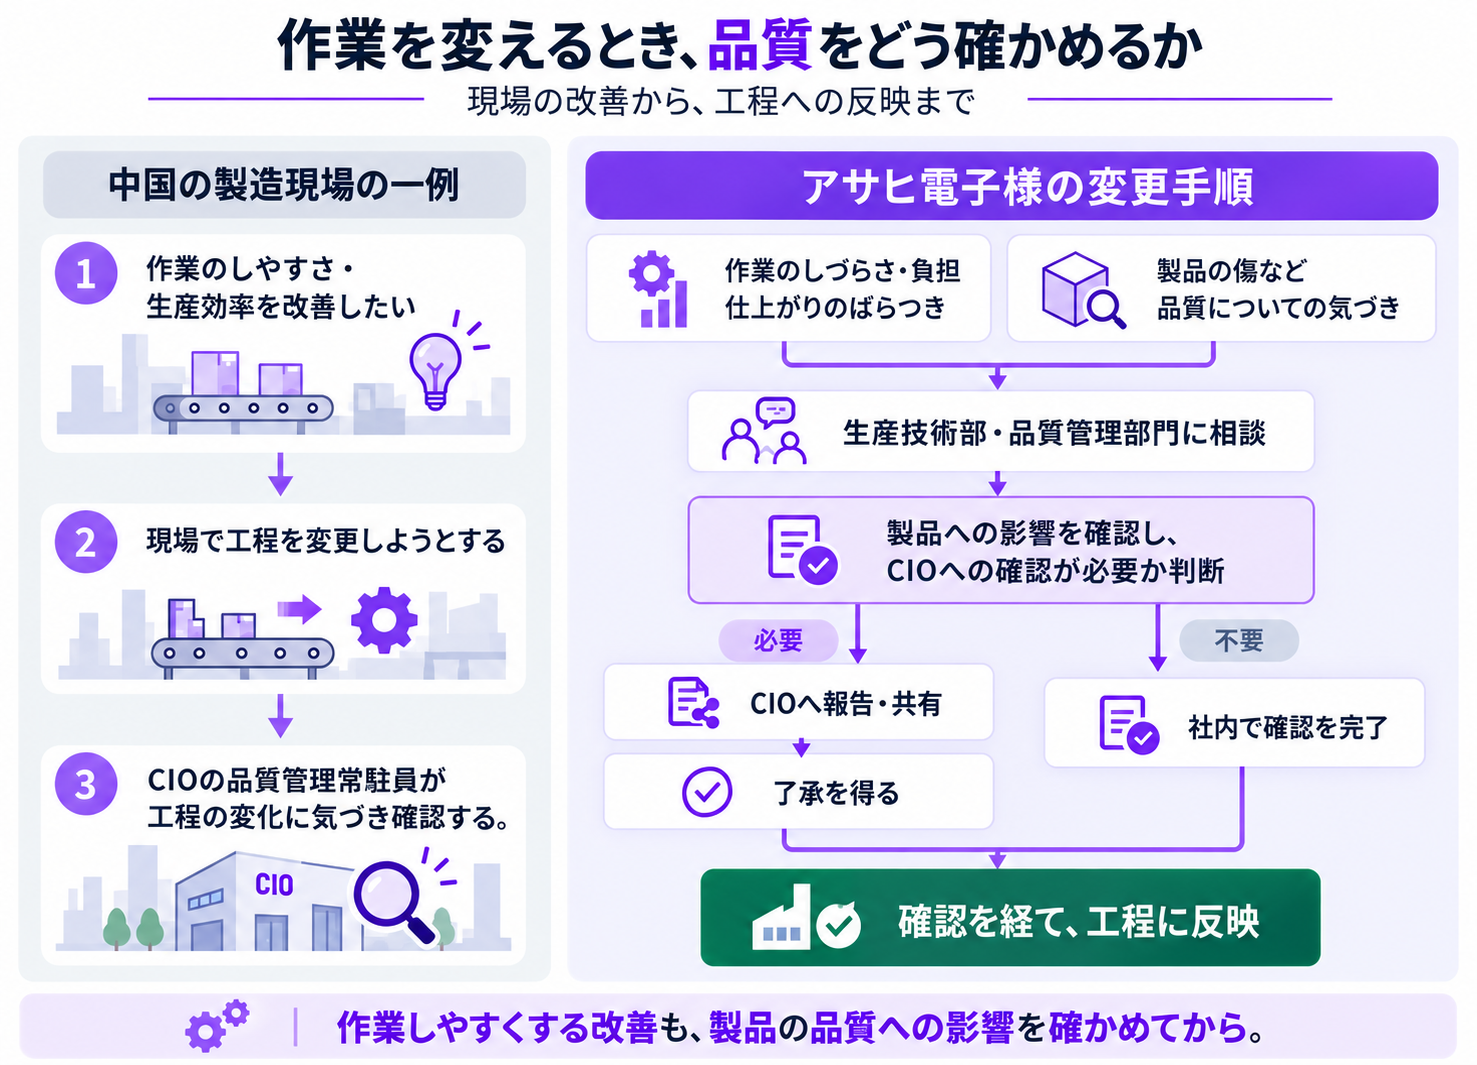
実際の生産では、試作時には見えなかった作業のしづらさや、判断に迷う基準が見えてきます。中橋からは、これまで関わってきた中国の製造現場では、工程を改善したという連絡が事後に来ることもあった、という経験をお伝えしました。
そのうえで、アサヒ電子様では、治具などを変更する際にどのような確認を行うのかを伺いました。
(遠藤様)
本当に製品に影響が出るようなものでしたら、勝手に変えるのはNG
本当に製品に影響が出るようなものでしたら、勝手に変えるのはNG
現場から上がった声は、生産技術部や品質管理部門と共有します。作業しやすくなるかに加え、製品の品質に影響しないかを確認し、CIOへの確認が必要かどうかも判断します。
製品に影響する変更を、現場の判断だけで進めることはできません。CIOへの確認が必要なものは、了承を得てから工程へ反映する流れになっています。
◆合格基準の範囲内でも、同じ傷が続けば前の工程を確かめる
遠藤様が挙げた例が、部材の同じような場所に傷や打痕が続けて見つかる場合です。一つひとつは合格基準内であっても、同じ傾向が続くなら、前の工程でぶつかっている箇所がないかを確認する。必要に応じてCIOを通じ、中国工場側へ工程の見直しを求めることもあると伺いました。
目の前の製品を合格にできるかに加え、繰り返し現れる変化を、工程を改善する手がかりとして捉えています。
◆問題が起きたときに、製造の履歴をたどれるようにする
今回の製品には、CIOからも要望し、QRコードなどを使って製造履歴を追える仕組みを取り入れています。この仕組みが、不具合が見つかった後の対応にどう役立つのかも伺いました。いつ生産した製品なのか、そのときの工程に異常はなかったか。遠藤様によると、履歴と工程の状態を確認し、ほかの製品まで確認を広げる必要があるかを判断するとのことです。
工程内や出荷前に見つかった問題は現場へ是正を依頼し、出荷後にアサヒ電子様に起因する問題が確認された場合は、原因を掘り下げる「なぜなぜ分析」などを通じて再発防止につなげます。
良品を届けるための検査に加え、問題が見つかったときに原因と影響の範囲を確認できるよう、つくった過程の情報も残しています。
◆良品ができていても、作業者に無理があれば見に行く
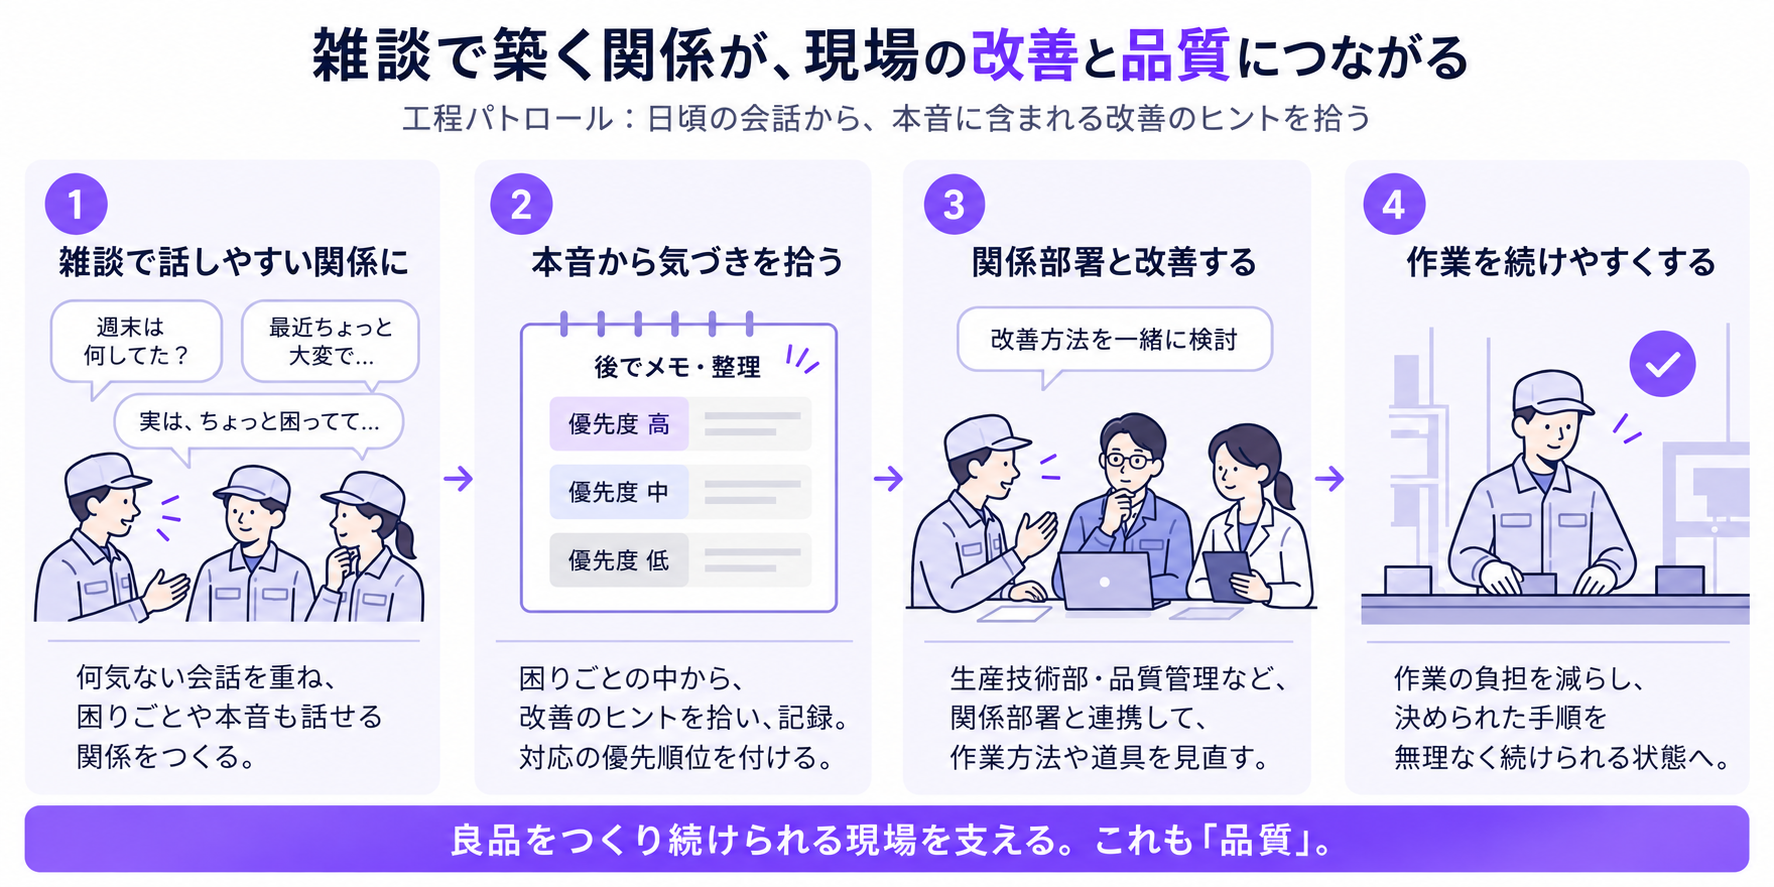
不良が起きる前に気づくため、遠藤様たちが強化しているのが「工程パトロール」です。10~15分の空いた時間も使い、現場へ足を運び、作業の様子を見たり、作業者へ声をかけたりしています。気軽に話せる中で、作業のしづらさなどを聞くことも、この取り組みの一つです。
(遠藤様)
出荷検査で良品が取れているというのは分かっていたとしても、実際現場の方に確認すると、作業者がかなりいっぱいいっぱいになりながら数を取っている。そういう状況ですと、いつ不良が出てもおかしくない
出荷検査で良品が取れているというのは分かっていたとしても、実際現場の方に確認すると、作業者がかなりいっぱいいっぱいになりながら数を取っている。そういう状況ですと、いつ不良が出てもおかしくない
完成品の検査に合格していても、作業者が無理を重ねて台数をそろえているかもしれません。
その状態に気づくには、実際にどうつくっているのかを見ることが必要です。
日頃から現場へ足を運び、声をかけることは、作業の負担や困りごとに気づくための関わりです。同時に、決められた作業や確認が、日々の生産の中でも続けて行われているかを確かめる機会にもなります。
最初に紹介したプラグ取り付け用の治具も、繰り返し作業する人の負担を減らすための改善でした。現場の声から作業のしづらさを減らし、その後も実際の作業に目を向ける。決められた手順を無理なく続けられる状態を保つことが、同じ品質でつくり続けることにつながっています。
3.菅野社長が語る、これからの製造パートナーとして
最後に菅野様へ、本格量産の開始をどのように捉えているのかを伺いました。
(菅野様)
生産のパートナーとして、これから10年、20年と一緒にやっていきたいなと思っています。
我々が持っている製造ノウハウ、これは品質に関することであったり、スピードに関することであったり
そういうものを価値提供し続けなければいけないと思っています。
生産のパートナーとして、これから10年、20年と一緒にやっていきたいなと思っています。
我々が持っている製造ノウハウ、これは品質に関することであったり、スピードに関することであったり
そういうものを価値提供し続けなければいけないと思っています。
今回、設備や治具の変化をたどると、その一つひとつに、担当する人が変わっても仕上がりをそろえること、現場の負担を減らすこと、変更が製品に及ぼす影響を確かめることへの取り組みがありました。
本格量産の開始後も、アサヒ電子様と現場の課題を共有し、安心して使っていただける製品を継続して届けられるよう、改善を重ねていきます。
用語について
治具(じぐ)
部品を固定したり、位置を合わせたりして、作業をしやすくする補助道具。ポッティング
製品の内部に材料を入れる作業。今回の充電器では、部品の熱をケースへ伝えるための材料を入れています。超音波溶着(ちょうおんぱようちゃく)
超音波による細かな振動で接合部分を溶かし、部品同士をつなぎ合わせる方法。AEセンサ
微弱な振動を捉えるセンサ。今回は、振動の変化から設備や接合作業の状態を確認するために使っています。エージングテスト
製品に一定時間負荷をかけて動かし、初期の不具合がないかを確認する検査。シールドボックス
外部の電波の影響を抑えるための箱。今回は、検査する充電器とスマートフォンを中に入れています。なぜなぜ分析
問題に対して「なぜ起きたのか」を繰り返し問い、原因を掘り下げて再発防止につなげる方法。関連記事・関連コンテンツ
関連動画